Diese Webseite dient dem Markenauftritt von DMS Shooting – die mobile Schießtrainerin® sowie der Bereitstellung von Informationen zu Marken- und Unternehmensdienstleistungen. Darüber hinaus betreibt der Webseitenbetreiber einen eigenen Blog, der sich mit den Themen Waffen, Waffenbesitz, Munition, Schießsport und Randthemen befasst. Parallel dazu existiert ein eigener YouTube-Channel.
Die Inhalte dieser Website wurden unter Berücksichtigung geltender Gesetze und größter Sorgfalt erstellt. Aufgrund technologischer Fortschritte sowie rechtlicher Novellierungen kann jedoch keine Garantie für die allgegenwärtige Richtigkeit, Vollständigkeit und Aktualität der Inhalte in Webseite und Impressum übernommen werden.
Im Schießtraining haften Teilnehmende, die mit einer Schusswaffe oder mit Munition hantieren, selbst für etwaige Schäden. (siehe Haftungserklärung)
Copyright, Markenschutz, Links
Sämtlicher Text, grafische Inhalte, bildliche Darstellungen und Videoeinbettungen sind urheberrechtlich geschützt und entweder geistiges Eigentum von DMS oder zur Bereitstellung und Präsentation durch DMS vom Urheber freigegeben. Die gesamte Website wird mittels Software laufend Plagiatsprüfungen unterzogen. Die Verlinkung der Website in Form externer Links ist gestattet, sofern dadurch jeweils ganze Seiten wiedergegeben werden.
Weiters sind das Leistungs- und Angebotsspektrum von DMS sowie die beim Patentamt registrierten Waren- und Dienstleistungsklassen ausdrücklich Teil des Markenauftritts sowie der Markenpflege von DMS Shooting, insbes. das Unternehmensmerkmal der mobilen Erbringung der Leistungen einer Schießtrainerin. Es ist ausschließlich Franchisebetrieben von DMS gestattet, markenrechtlich geschützte Inhalte und Kursprogramme in entsprechender Form zu präsentieren oder umzusetzen. Möchten Sie ebenfalls solche Inhalte präsentieren oder umsetzen, setzen Sie sich bitte mit mir in Verbindung.
Diese Webseite nutzt Technologien wie Cookies, auch von Drittanbietern, um bestimmte Geräteinformationen zu verarbeiten, zu speichern oder darauf zuzugreifen.
Zwecke der Verarbeitung:
Einbindung von Inhalten, externen Diensten & Drittanbieter-Elementen,
statistische Analysen,
fallweise Aussendung personalisierter Werbung,
Einbindung sozialer Medien.
Je nach Funktion und Einwilligung können die erfassten Daten an bis zu 25 Drittanbieter weitergegeben und von diesen verarbeitet werden.
Rechtsgrundlagen der Verarbeitung: Rechtsgrundlage sind Bestimmungen des Art. 6 DSGVO. Für technisch erforderliche Cookies bedarf es keiner Einwilligung. Alle übrigen Cookies werden nur gesetzt bzw. wird nur darauf zugegriffen, wenn Sie Einwilligungen nach Art. 6 (1) a DSGVO abgegeben haben. Wenn Sie der Verwendung zustimmen, werden die entsprechenden Informationen verarbeitet.
Widerruf: Diese Einwilligungen sind freiwillig und können jederzeit ohne Begründung widerrufen werden. Lehnen Sie ab oder ziehen Sie eine erteilte Einwilligung zurück, können einzelne Funktionen der Webseite beeinträchtigt sein. Ein Widerruf ist jederzeit ohne Begründung möglich, indem Sie Ihre Einwilligungen in den Einstellungen abwählen und diese Einstellungen speichern. Die Rechtmäßigkeit der Verarbeitung und Speicherung bis zum Zeitpunkt des Widerrufs bleibt unberührt.
Verantwortlich für die Verarbeitung und Speicherung: DMS Shooting - die mobile Schießtrainerin® Silvia Geringer
Die technische Speicherung oder ein Zugriff ist erforderlich, um Ihnen bestimmte Dienste zu ermöglichen, sofern dieser von Ihnen angefragt wird, und um die Übertragung einer Nachricht über ein elektronisches Kommunikationsnetz durchführen zu können.
Präferenzen
Die technische Speicherung oder der Zugriff ist für den rechtmäßigen Zweck der Speicherung von Präferenzen erforderlich, die nicht vom Abonnenten oder Benutzer angefordert wurden.
Statistiken
Die technische Speicherung oder der Zugriff erfolgt ausschließlich zu statistischen Zwecken.Die technische Speicherung oder der Zugriff, der ausschließlich zu anonymen statistischen Zwecken verwendet wird. Ohne eine Vorladung, die freiwillige Zustimmung Ihres Internetdienstanbieters oder zusätzliche Aufzeichnungen von Dritten können die zu diesem Zweck gespeicherten oder abgerufenen Informationen allein in der Regel nicht dazu verwendet werden, Sie zu identifizieren.
Marketing
Die technische Speicherung oder der Zugriff ist erforderlich, um anhand von Nutzerprofilen personalisierte Werbung zu versenden oder um Sie auf der Webseite oder über mehrere Webseiten hinweg zu ähnlichen Marketingzwecken zu begleiten.
Der Schlagbolzenüberstand beschreibt die exakte Distanz, die die Spitze des Schlagbolzens im Moment des Auslösens über die vordere Fläche des Stoßbodens hinausragt. Dieser Wert muss sich innerhalb eines engen Toleranzbereichs bewegen; meist zwischen 1,2 mm und 1,6 mm. Ist der Überstand zu gering, reicht die kinetische Energie nicht aus, um das Zündhütchen tief genug einzudrücken. Die Folge: Der Zündsatz setzt nicht um (Zündversager). Ist der Überstand hingegen zu groß oder die Spitze zu spitz, kann der Schlagbolzen das Zündhütchen durchschlagen (Durchbläser), was zu heißem Gasaustritt nach hinten durch das Schlösschen führt.
Ein durchschlagenes Zündhütchen leitet brennende Verbrennungsgase mit Tausenden Bar Druck durch das Innere des Verschlusses direkt in Richtung des Schützengesichts. Bei nummerngleichen Teilen ist das Maß meist maßhaltig. Wurde aber in der Vergangenheit der Schlagbolzen ausgetauscht oder an den Anlaufflächen gefeilt, stimmt der Überstand oft nicht mehr. Selbst bei intakter Schlagbolzenfeder zündet die Patrone nicht, wenn der Überstand auch nur um wenige Zehntelmillimeter zu kurz ist.
Überprüfung des Schlagbolzenüberstands
Schritt für Schritt
Schritt 1:
Auslenkung des Schlagbolzens
Entspannen Sie den Verschluss im ausgebauten Zustand oder drücken Sie die Schlagbolzenstange von Hand nach vorne, sodass die Schlagbolzenspitze bis zum Anschlag aus dem Stoßboden herausragt. Der Schlagbolzen muss sich ohne Verkanten vollständig bis an seinen internen mechanischen Anschlag vorschieben lassen. Klemmt er im Kanal, federt nicht ganz nach vorne oder wird er durch verharztes Öl blockiert, sodass er sein Maximum nicht erreicht, führt dies zu wiederholten Zündversagern; fährt er zu weit nach draußen, kommt es zu Durchbläsern.
Schritt 2:
Messung der Überstandshöhe
Setzen Sie den Tiefenmessschieber plan auf den Stoßboden des Verschlusses auf und messen Sie die Höhe der herausstehenden Spitze. Der ideale Messwert liegt exakt im Kaliber- bzw. System-Toleranzbereich (z. B. beim Mauser 98: 1,25 mm bis 1,50 mm). Unter 1,2 mm drohen wieder Zündversager; über 1,6 mm Durchbläser.
Schritt 3:
Inspektion der Schlagbolzen-Geometrie
Betrachten Sie die austretende Spitze unter einer Lupe. Die Spitze sollte glatt, halbkugelförmig verrundet (domförmig) und frei von scharfen Kanten sein. Ist sie flach, abgeplatzt, nadelspitz zugeschliffen oder weist Ausbrüche/Riefen auf, kann es abermals zu Zündversagern und Durchbläsern kommen, aber auch zum Klemmen des Verschlusses und zu Messingabschluss-Perforation.
Was tun, wenn …
… der Schlagbolzenüberstand zu groß ist?
Arbeiten Sie den Schlagbolzen an der Spitze vorsichtig und gleichmäßig nach. Achten Sie darauf, dass der Schlagbolzen dadurch nicht zu spitz wird, dass Sie nicht zu viel Material wegnehmen und dass die Geometrie erhalten bleibt. Die sicherste Methode ist jedoch der Austausch gegen ein Original- oder Ersatzteil.
… der Schlagbolzenüberstand zu klein ist?
Prüfen Sie zunächst, ob Ablagerungen oder verharztes Fett im Schlagbolzenkanal evtl. den Vortrieb hemmen und reinigen Sie diesen ggf. gründlich. Oft lässt sich zu wenig Überstand damit beheben. Liegt ein mechanischer Verschleiß an der Spitze vor, tauschen Sie den Schlagbolzen aus.
… die Geometrie des Schlagbolzens nicht passt?
Wenn möglich, formen Sie die Spitze unter Beachtung des exakten Radienprofils nach. Weist das Material Risse auf oder ist es zu stark abgenutzt, führt kein Weg an einem Austausch vorbei.
Visiereinstellungen
Offene Visierungen sind die primäre Zielvorrichtung historischer Repetierbüchsen. Sie bestehen meist aus Schiebe- oder Kurvenvisieren in Kombination mit einem Dach- oder Balkenkorn. Über Jahrzehnte hinweg werden diese exponierten kleinen Bauteile durch Stöße, Sturzeinwirkungen oder rauen Feldeinsatz beansprucht. Verbogene Visierblätter, deformierte Kornsockel oder festkorrodierte Visierschieber sind keine Seltenheit, machen eine präzise Schussabgabe aber unmöglich und führen zu massiven Treffpunktabweichungen.
Bei dem Versuch, ein verbogenes Visierblatt oder einen verharzten Visierschieber ohne vorherige Prüfung mit Gewalt zu verstellen, brechen gerne feine Rastfedern, Stellschrauben oder der Visierschieber selbst. Ein stark seitlich verbogenes Korn oder ein verdrehter Kornsockel deuten häufig auf harte Schläge oder Stürze hin, die die Waffe aushalten musste. Das kann auch Auswirkungen auf die Lauffluchtung haben. Ein wackeliges Visierblatt ohne definierte Rastung oder ein schiefes Korn verhindern ein gleichbleibendes Visierbild und führt zu unerklärlichen Streukreisen beim Schießen.
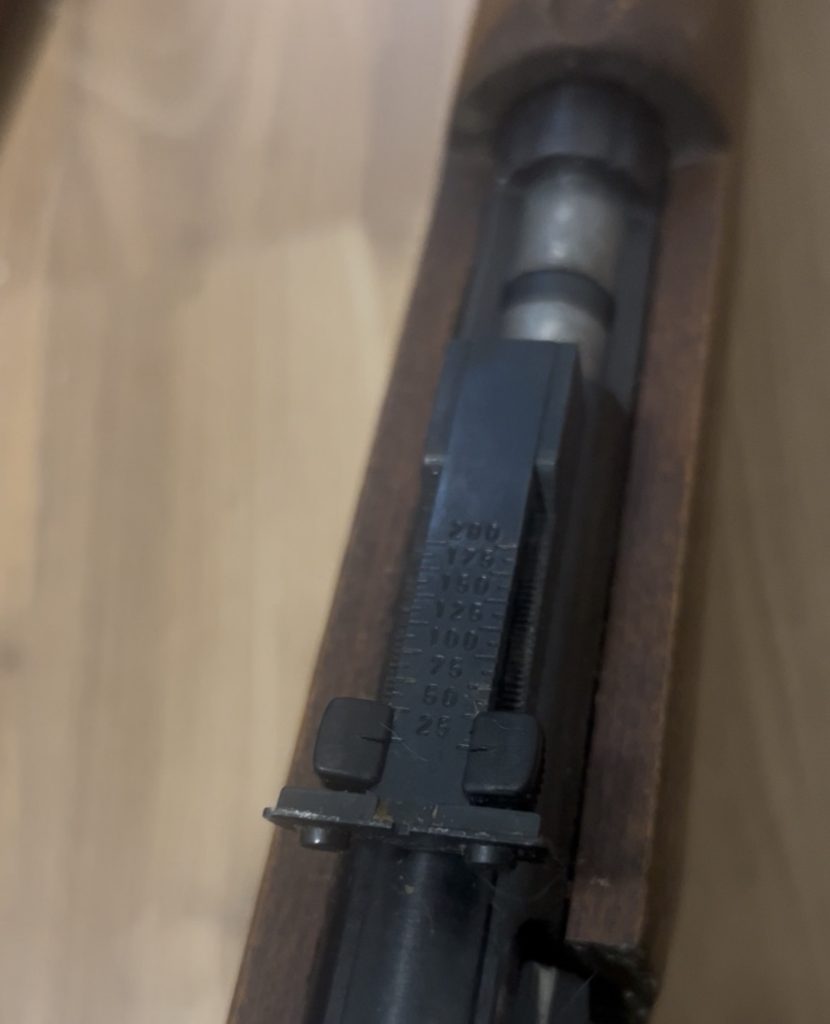
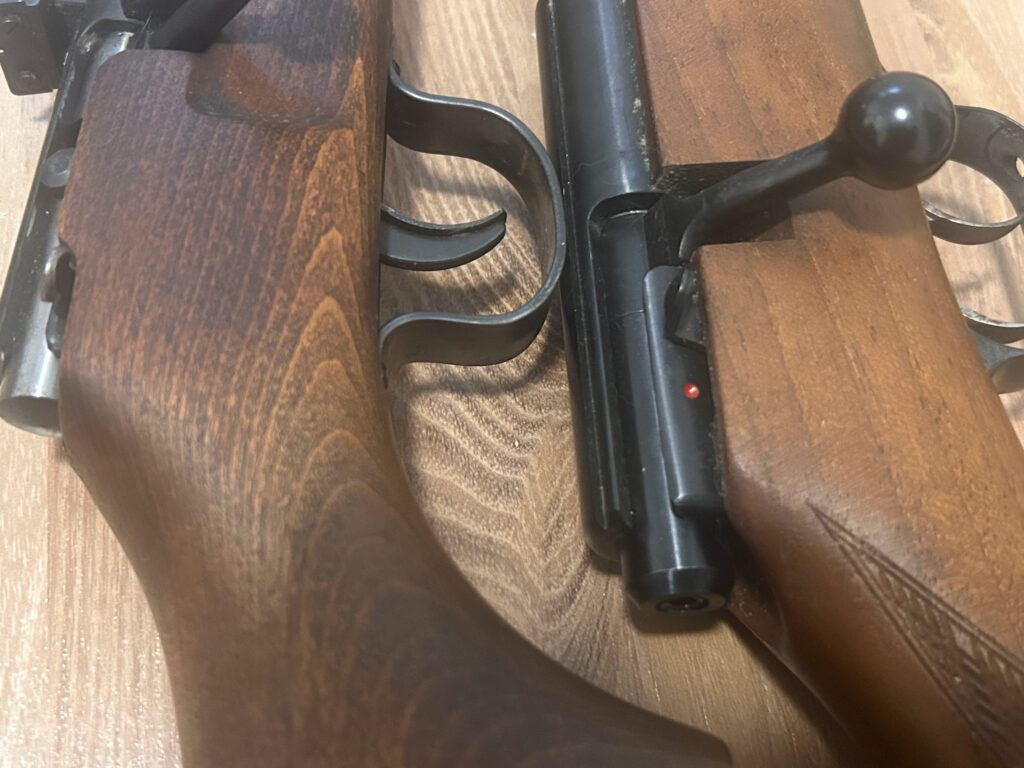
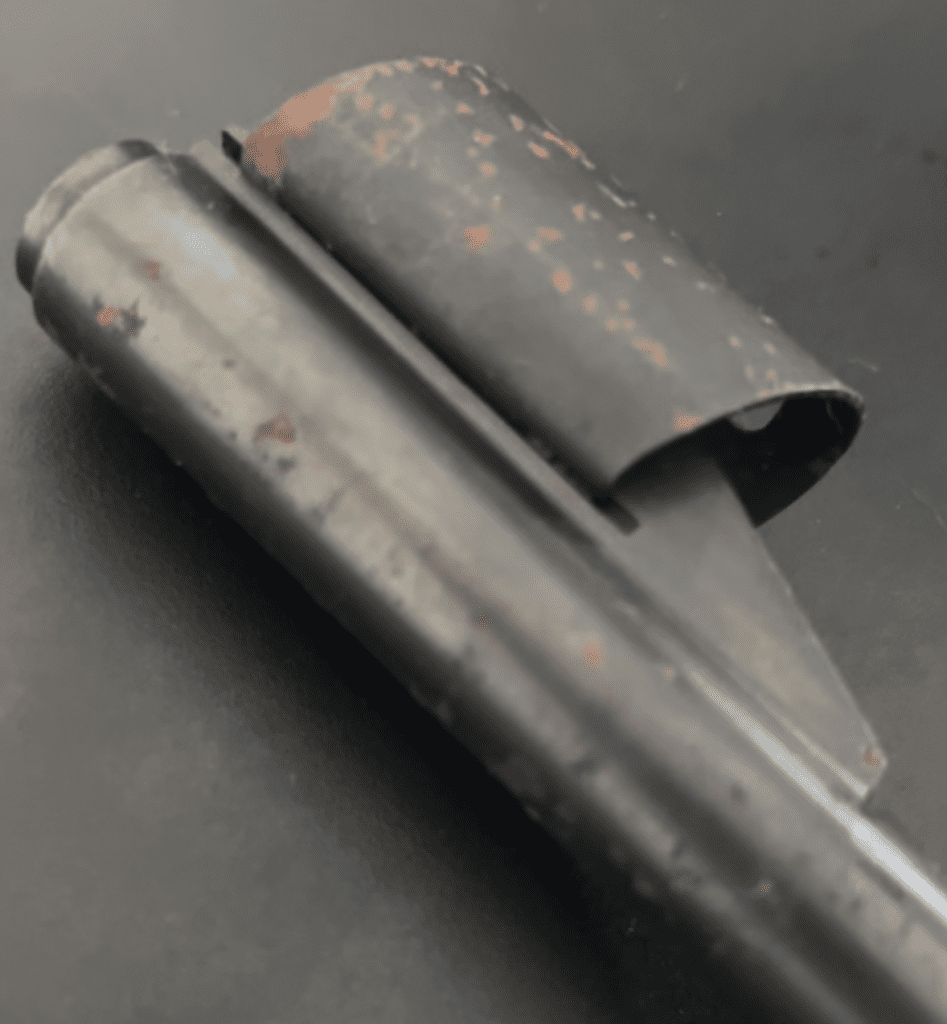
Beispielhaft, eine Repetierbüchse mit Schiebevisier. Mit den beiden Schiebereglern links und rechts wird die Schussentfernung eingestellt.
So prüfen Sie die Visiereinstellungen
Schritt 1:
Gängigkeitsprüfung des Schiebers
Drücken Sie die Rasttaste des Visierschiebers (sofern vorhanden) ein und schieben Sie ihn über die gesamte Skala des Visierblatts nach vorne und hinten. Der Schieber muss glatt, ohne Klemmen und mit deutlichem, sauberem Einrasten in den einzelnen Entfernungsstufen gleiten. Ein Ruckeln oder Feststecken deutet auf Verharzung, Schmutz in den Seitennuten oder eine verbogene Kurvenbahn hin.
Schritt 2:
Überprüfung des Visierblattes auf Verzug
Legen Sie ein Haarlineal seitlich sowie auf die Oberkante des Visierblatts. Betrachten Sie das Blatt mit der Lupe gegen das Licht. Ist das Visierblatt in sich verdreht (torsionsverzogen) oder nach oben/unten durchgebogen? Ein verbogenes Blatt muss vorsichtig gerichtet oder ersetzt werden.
Schritt 3:
Überprüfung der Rastung des Blattspiels
Drücken Sie das Visierblatt von Hand leicht nach unten und seitlich. Die Visierblattfeder muss das Blatt stramm nach oben drücken. Das seitliche Spiel darf nur minimal sein, damit die Kimmenspalte nicht hin und her wackelt.
Schritt 4:
Sicht- & Fluchtprüfung von Korn & Kornsockel
Betrachten Sie das Korn von vorne und oben entlang der Laufachse. Ist das Korn mittig und senkrecht im Schwalbenschwanz bzw. Kornsockel eingetrieben? Sitzt das Korn zentriert und stramm im Schwalbenschwanz, ist die Passung in Ordnung. Die Einschlagmarkierungen (Justiermarken) von Korn und Sockel müssen exakt zueinander fluchten. Sitzt das Korn schief, wurde es seitlich herausgeklopft, hat es spürbares Spiel im Schwalbenschwanz oder steht weit außerhalb der Mitte, sind Korrekturen angesagt.
Werfen Sie unter einer Lupe einen Blick auf die Geometrie der Kornspitze. Die Zielkante muss scharf abgegrenzt, flach/symmetrisch und frei von Kerben, Gratbildung oder Verrundungen sein. Sie darf nicht seitlich verbogen, flachgedrückt oder abgestoßen sein.
Umfassen Sie den Kornsockel mit den Fingern und prüfen Sie durch sanftes Verdrehen die Verbindung zum Lauf. Der Kornsockel muss absolut starr sitzen, spaltfrei sein und lotrecht (exakt 90° zur Systemachse) auf der Laufoberfläche aufsitzen.
Fehlerbilder sind etwa ein wackelnder, ein verdreht gelöteter oder geschraubter Sockel, feine Rostspalten am Übergang zum Lauf oder Risse in der Lötnaht.
Was tun, wenn …
… der Kornsockel verbogen, schief oder nicht zentral positioniert ist?
Ist der Sockel geschraubt oder geklemmt, lösen Sie die Befestigungen gelöst, richten den Sockel mithilfe einer Haarwasserwaage fluchtend zur Laufachse aus und ziehen Sie ihn anschließend wieder. Bei aufgelöteten oder gestifteten Kornsockeln ist zunächst die Lötverbindung unter kontrollierter Hitzezufuhr vorsichtig anzuwärmen, der Sockel in der Rotationsachse exakt mittig auszurichten und nach dem Erkalten neu zu fixieren bzw. wieder neu zu vernieten/verstiften.
… das Visierblatt verzogen oder torsionsgebogen ist?
Visierblätter sind meist gehärtet oder aus Federstahl gefertigt. Sie brechen beim einfachen Kaltbiegen leicht ab, daher sollten Sie sie im Schraubstock zwischen weichen Aluminium- oder Bleibacken vorsichtig und schrittweise richtungsglätten. Ist das Material zu stark verwunden oder zeigt es Mikrorisse an den Biegewinkeln, tauschen Sie das Blatt entweder gleich aus oder passen Sie es nach dem Anlassen (Entspannen des Stahls durch Wärme) neu ein und härten Sie es wieder.
Federspannung
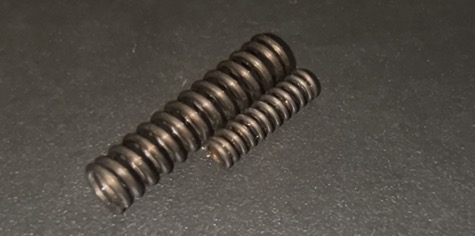
In historischen Repetiersystemen arbeiten verschiedene Federtypen unter Dauerbelastung: von der mächtigen Schlagbolzenfeder über die Magazinfeder bis hin zu winzigen Druck- und Blattfedern an Abzugsstollen, Rastbolzen und Ausziehkralle. Über Jahrzehnte hinweg verlieren Stahlfedern durch plastische Verformung („Setzen“) ihre erforderliche Ruhespannung oder werden durch falsche Lagerung/Basteleien überdehnt. Ist eine Feder zu schlaff, drohen Zündversager oder Ladehemmungen; ist eine Feder zu steif oder unsachgemäß gekürzt, leiden die Mechanik und das Handling massiv.
Ein unregelmäßiger Abzugswiderstand oder das Haken der Sicherung liegt meist an einer ermüdeten oder ungleichmäßig gekürzten Rastfeder. Eine erlahmte Schlagbolzenfeder hingegen überträgt nicht mehr genügend kinetische Energie auf das Zündhütchen der Patrone. Die Patrone zündet verzögert oder gar nicht. Zu steife (z. B. durch falsche Ersatzteile eingebaute) Federn erhöhen den Abnutzungsdruck auf Rastkanten und Stifte im Vergleich zum vorgesehenen Ausmaß. Der Schlossgang wird hakelig, und gehärtete Kanten brechen schneller aus.
Überprüfung der Federspannung
Schritt für Schritt
Schritt 1:
Ausbau & IST-Messung
Bauen Sie die zu überprüfende Feder aus und befreien Sie sie gründlich von Öl und Schmutz. Messen Sie anschließend die Gesamtlänge der ungespannten Feder mit einer Schiebelehre. Hat sich die Feder im Vergleich zur Werksnorm dauerhaft gestaucht? Eine Schlagbolzenfeder, die mehr als 5–10 % ihrer ursprünglichen Freilänge verloren hat, ist erlahmt und muss ausgetauscht werden.
Schritt 2:
Prüfung von Elastizität & Rückstellkraft
Drücken Sie die Feder von Hand oder in einer Vorrichtung mehrmals vollständig zusammen („bis auf Block“) und lassen Sie sie schlagartig los. Die Feder muss sofort, ohne Verzögerung und ohne Taumeln in ihre exakte Ausgangslänge zurückschnellen. Bleibt die Feder nach dem Entlasten kürzer stehen oder federt nur träge zurück, hat das Material seine elastische Grenze überschritten.
Schritt 3:
Überprüfung auf etwaige Tuning-Arbeiten
Untersuchen Sie die Federenden unter einer Lupe. Sind die Endwindungen plan geschliffen und angelegt? Offene, scharfkantig abgezwickte Drahtenden deuten darauf hin, dass ein Vorbesitzer die Feder gewaltsam gekürzt hat.
Schritt 4:
Messung der Federspannung im eingebauten Zustand
Setzen Sie die Feder wieder ein und messen Sie den Auslöse- bzw. Druckwiderstand mit einer Federwaage. Der Widerstand muss über den gesamten Arbeitsweg gleichmäßig ansteigen, ohne Ruckeln oder plötzliche Härtespitzen.
Was tun, wenn …
… eine Federnicht oder nur träge in ihre Ursprungsform zurückwandert?
Bei einer dauerhaften Materialermüdung, bei der die elastische Grenze überschritten wurde, muss die Feder zwingend gegen ein Ersatzteil nach Werksnorm ausgetauscht werden, da sie ihre Funktion nicht mehr zuverlässig erfüllt. Fehlfunktionen an der Waffe wären eine mögliche Folge.
… eine Feder beim Spannen ungleichmäßigen Kraftaufwand fordert?
Windungsfehler, Verformungen oder Materialanrisse veranlassen ebenfalls zum Ersatz und können nicht direkt an der Feder behoben werden. Reinigen Sie vor dem Einsetzen einer neuen Feder den Führungskanal von Schmutz oder Graten – auch diese können eine Ursache für Unregelmäßigkeiten sein.
Verschlussabstand
Der Verschlussabstand ist der lineare Abstand zwischen dem Stoßboden des Verschlusses und seinem Gegenlager im Patronenlager. Stimmt dieses Maß nicht, kann dies katastrophale Folgen nach sich ziehen: Ein zu geringer Verschlussabstand verhindert das vollständige Schließen der Kammer, was zu seitlichem Gasaustritt führt. Ein zu großer Verschlussabstand lässt der Hülse beim Schuss zu viel Spielraum nach hinten – die Hülse wird durch zu weites Strecken überstrapaziert. Hülsenreißer wären die Folge.
Bei nicht nummerngleichen Waffen oder viel geschossenen Ordonnanzwaffen nutzen sich die Verriegelungswarzen stark ab. Ein Einschießen wird dadurch zur Gefahr. Historische Läufe wurden zudem häufig nachgeschnitten, neu eingerichtet oder ausgetauscht. Die Überprüfung des Verschlussabstandes deckt unsachgemäße Arbeiten sofort auf und ist eine wertvolle Entscheidungshilfe für die Wahl etwaiger Restaurationsschritte, insbes. im Hinblick auf die Wirtschaftlichkeit der Restauration einer technisch nicht schießfertigen Waffe.
Zeigt eine Field-Lehre (Grenzlehre) ein Schließen des Verschlusses an, ist die Waffe in diesem Zustand außerdem auch nicht beschussfähig. Der Lauf muss zuerst angepasst oder der Verschluss ausgetauscht werden.
Wie man den Verschlussabstand ermittelt
Schritt 1:
Demontage & Reinigung
Die Federkraft des Schlagbolzens und der Druck des Ausziehers verfälschen das Gefühl am Kammerstängel beim Schließen massiv. Bauen Sie daher den Schlagbolzen samt Feder und die Ausziehkralle aus dem Verschluss aus. Reinigen Sie das Patronenlager und den Stoßboden porenrein – schon ein feines Staubkorn oder ein Ölfilm verfälscht die Messung um Hundertstelmillimeter.
Schritt 2:
Überprüfung mittels Go-Lehre
Führen Sie die Go-Lehre vorsichtig von Hand in das saubere Patronenlager ein. Schieben Sie dann den nackten Verschluss nach vorne und senken Sie den Kammerstängel behutsam ab. Der Kammerstängel muss sich ohne jeden Widerstand und ohne Druck komplett in die Endraste schließen lassen.
Schritt 3:
Überprüfung mit der No-Go-Lehre
Entnehmen Sie die Go-Lehre und führen Sie stattdessen die No-Go-Lehre ein. Versuchen Sie, den Kammerstängel ohne Gewalt mit Fingerspitzengefühl zu schließen. Der Kammerstängel darf sich nicht vollständig verriegeln lassen. Er muss deutlich vor dem Anschlag stoppen.
Schritt 4:
Überprüfung mit der Field-Lehre
Lässt sich die No-Go-Lehre überraschend doch schließen (bei historischen Militärwaffen gelegentlich aufgrund tolerierter Fertigungsmargen der Fall), prüfen Sie unbedingt mit der Field-Lehre nach: Lässt sich der Kammerstängel mit der Field-Lehre ganz schließen, ist der Verschlussabstand gefährlich zu groß. Nicht schießen!
Was tun, wenn …
… der Verschlussabstand zu groß ist?
Bei zu großem Verschlussabstand kann die Hülse beim Schuss reißen. Bei älteren Waffensystemen mit austauschbaren Verschlussköpfen oder passgenauen Verriegelungsbolzen lässt sich das Problem oft durch den Einbau eines maßhaltigen Neuteils mit größerem Aufmaß beheben. Alternativ kann bei manchen Plattformen der Lauf im Gewinde eine Umdrehung weiter eingedreht, das Patronenlager nachgesetzt und das System neu eingerichtet werden.
… der Verschlussabstand zu klein ist?
Ist der Abstand zu gering und die Patrone klemmt beim Schließen, tragen Sie etwas Material im Patronenlager ab. Benutzen Sie eine kaliberspezifische Reibahle und geben Sie laufend Schneidöl hinzu, während Sie die Reibahle ins Patronenlager einführen. Prüfen Sie nach jeder Umdrehung den Sitz, um ein zu starkes Aufweiten zu vermeiden; dies würde sofort wieder zu einem zu großen Verschlussabstand führen. Das Endmaß muss zwingend den CIP-Vorgaben entsprechen.
Reparatur- & Restaurationsarbeiten
Nicht jede Repetierbüchse kommt im unberührten Originalzustand auf die Werkbank. Oft haben Vorbesitzer oder Büchsenmacher in den letzten 50 bis 100 Jahren bereits Hand angelegt. Das Spektrum reicht von fachgerechten historischen Reparaturen, die mit bloßem Auge gar nicht erkennbar sind bis hin zu unsachgemäßem Pfusch mit Silikon, falschem Leim oder Spachtelmasse aus dem Baumarkt. Diese Spuren zu erkennen ist essenziell, da sie das Verhalten des Holzes bei der chemischen und mechanischen Bearbeitung völlig unvorhersehbar machen.
Beispiele von Reparatur- & Restaurationsarbeiten
Da Sie sich selbst gerade mit der Restaurierung einer Schusswaffe auseinandersetzen, werden Ihnen gewiss schon einige Möglichkeiten eingefallen sein, wie solche Reparatur- und Restaurationsarbeiten an einem Gewehr aussehen sollten – und wie nicht. In aller Kürze:
Schusswaffen brauchen mitunter sehr kostspielige Ersatz- und Kleinteile oder bestimmte Klebstoffe, damit sie am Ende funktionieren, wie wir es uns vorstellen. Nicht jeder kann oder will sich dieses Material aber auch leisten. Die beliebtesten Versuche, ein Gewehr unsachgemäß und laienhaft zu restaurieren, sind der Einsatz von Bauschaum und Karrosseriespachtel, Spax-Schrauben oder Auffüllungen mit Silikon und Heißkleber. Nicht nur, dass diese Werkstoffe für die Schussbelastung suboptimal sind – ihre Verarbeitungsfähigkeit und Verwertbarkeit lässt an derart feinmechanischen Gegenständen, deren Funktion von Maßhaltigkeit und Passgenauigkeit abhängen, zu wünschen übrig. Dadurch sind Hobbyprojekte dieser Art selbst für jemanden, der noch nie eine Waffe restauriert hat, eindeutig identifizierbar.
Etwas schwieriger wird die Sache, wenn ein Fachmann Hand angelegt hat. Büchsenmacher, versierte Waffensammler oder andere beruflich mit Waffen betraute Personenkreise achten bei der Arbeit auf Wert- und Funktionserhalt und die Reparaturen sollten möglichst keine Spuren hinterlassen. Ein gebrochener Pistolengriff wird beispielsweise von innen entlang der Bruchlinie präzise tiefengebohrt und Gewindestangen aus Messing oder Carbonstäbe mit dünnflüssigem 2K-Epoxidharz eingeklebt. Fehlendes oder durch Ölfäule zerstörtes Holz wird schräg ausgefeilt. Ein Stück historisches Nussbaumholz mit identischem Faserverlauf, gleicher Wuchsrichtung und Materialdichte wird auf Mikrometerpassung eingesetzt, verklebt und so fein mit dem Originalschaft verschliffen, dass der Übergang unsichtbar wird.
Scannen Sie den Schaft nach Stellen ab, an denen die Holzmaserung plötzlich unterbrochen ist oder ein abweichender Farbton vorliegt und suchen Sie nach Holzverbundstellen (Passstücken): Hat jemand an der Schaftnase oder am Pistolengriff ein fremdes Stück Holz eingesetzt, um eine Lücke zu füllen? Quillt irgendwo sichtbar Klebstoff, Silikon oder ähnliche Masse heraus?
Stechen Sie anschließend mit einer Nadel in eine aufgefüllte Stelle oder einen Riss. Wirkt das Material dort elastisch oder gummiartig, wurde mit Silikon oder Acryldichtstoff gepfuscht. Das Material ist vor der Restaurierung mühsam mechanisch zu entfernen. Ist das Material steinhart, handelt es sich um Harz, Leim oder Holzspachtel.
Prüfen Sie noch die Übergänge zwischen Holz- und Metallteilen (z. B. am Systemkasten oder an den Riemenbügelbasen). Steht das Metall spürbar über das Holz hinaus, wurde der Schaft bei einer früheren Restaurierung sehr wahrscheinlich stark niedergeschliffen. Beim erneuten Schleifen ist absolute Vorsicht geboten!
Schritt 2:
Wiederherstellung des ursprünglichen Zustandes
Sofern möglich, versuchen Sie den ursprünglichen Zustand des Schaftes bzw. der Waffe wiederherzustellen – den Zustand VOR den vorhandenen Reperaturversuchen. Auch, wenn der Schaft dann Ausbruchstellen hat. Entfernen Sie alle Fremdkörper wie Schrauben, die nicht in einen Holzschaft gehören, Silikonrückstände, Spachtel, Heißkleber usw. Alles, was laut Hersteller nicht an oder in dieser Waffe sein sollte, muss raus. Ist das geschafft, schätzen Sie den Ihnen bevorstehenden Arbeitsaufwand ab: Inspizieren Sie die Waffe Schritt für Schritt und überlegen Sie sich, ob der Restaurationsaufwand sich noch lohnt.
Schritt 3:
Alles von vorne
Wenn ja, bearbeiten Sie die Waffe bzw. den Schaft so, wie es Ihrem Restaurationsziel und gleichzeitig der Wiederherstellung der Funktion der Waffe (sofern gewünscht) zweckdienlich, aber nicht sicherheitskritisch ist. Sollten Sie feststellen, dass bestimmte Arbeitsschritte aufgrund des Zustandes der Waffe für Sie nicht umsetzbar sind, ziehen Sie am besten einen Büchsenmacher hinzu.
Was tun, bei …
… Verdacht auf versteckte Mängel?
Sicherheit geht vor: Meinen Sie, dass sich in der Waffe sicherheitskritische Laienarbeiten verstecken könnten, sollten Sie diese entweder gar nicht erst in Bearbeitung nehmen oder aber zumindest nicht mehr zum Schießen benützen. Eine Restauration mit anschließender gesetzeskonformer Deaktivierung können Sie nach wie vor in Erwägung ziehen, um die Waffe zumindest als Dekostück einsetzen zu können.
… Pfuscharbeiten durch Vorbesitzer?
Schauen Sie genau hin und dokumentieren Sie alle durch den Vorbesitzer gesetzten Arbeitsschritte, ehe Sie an der Waffe zu arbeiten beginnen. Bedenken Sie, dass sich durch unsachgemäße Arbeiten mitunter auch die Mechanik der Waffe verändert haben kann, Sicherungen vielleicht nicht mehr greifen, Abzüge einfach durchrutschen oder andere „Hoppalas“ passieren können.
… professionellen Reparaturen?
Solange sie optisch nicht stören oder ein Nutzen in ihnen erkennbar ist, ist es eine Überlegung wert, sie aufrecht zu erhalten. Wollen Sie die Reparaturarbeiten trotzdem nachträglich ungeschehen machen, trennen Sie, wie zuvor beschrieben, alle nachträglich angebrachten Teile und Stoffe von der Waffe und beginnen mit der Begutachtung der Waffe von vorne, ehe Sie selbst Arbeiten daran verrichten.
Rastkanten & Stollen
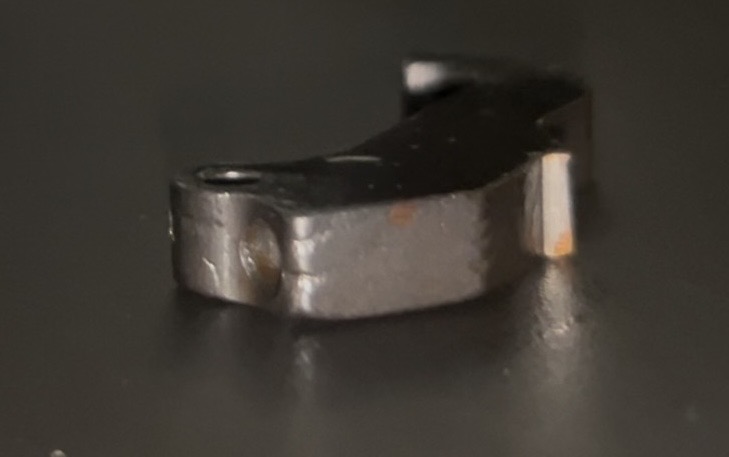
Rastkanten sind mikroskopisch kleinen Kontaktflächen zwischen Abzugsstollen, Züngel und Schlagbolzenmutter (bzw. Hammer). Sie halten die gesamte Energie der gespannten Schlagbolzenfeder zurück – oder geben sie frei. Diese Kanten müssen absolut präzise, winkelgetreu und messerscharf definiert sein. Bei Gebrauchtwaffen aus früheren Tagen könnten diese Flächen mit Schleifpapier, Feilen oder Polierfilz abgerundet worden sein. Ein wenig zu viel materialabtragung führt zu lebensgefährlichen Entsicherungsdurchschlägern oder unkontrollierbarer Schussauslösung bei kleinsten Erschütterungen.
Hier ein Beispiel von Rastkanten mit unschönen Einkerbungen an verschiedenen Stellen und Rostbildung im Inneren:
Überprüfung der Rastkanten & Stollen
Schritt für Schritt
Schritt 1:
Entfettung
Reinigen Sie die ausgebauten Rastflächen von Abzugsstollen, Schlagbolzenmutter oder Hammer porenrein mit Entfetter. Schmutz und zähe Fettrückstände können abgerundete Kanten optisch verdecken und ein falsches Bild vorgaukeln.
Schritt 2:
Kantengeometrie
Betrachten Sie die Rastkante unter LED-Licht aus verschiedenen Winkeln mit der Lupe. Die Kanten müssen scharf, exakt rechtwinklig und spiegelblank sein; ohne Verrundungen, Ausbrüche oder sichtbare Riefen.
Schritt 3:
Durchfeilung
Achten Sie auf Farbunterschiede an der Kante. Ist der dunkle Einsatzstahl an der Kante hellblank gefeilt und zeigt Riefen, wurde die feine Härteschicht durchbrochen. Das weichere Kernmaterial liegt frei und arbeitet sich rasch auf.
Schritt 4:
Tragbildprüfung des Rasteingriffs
Schwärzen Sie die Rastfläche des Abzugsstollens mit einem Permanentmarker oder Anreißfarbe. Bauen Sie die Teile kurz ein, spannen und betätigen Sie den Abzug ein paar Mal. Bauen Sie die Teile wieder aus und betrachten Sie den Farbabrieb unter der Lupe: Der Abrieb muss als gleichmäßig breiter, durchgehender Strich über die gesamte Kantenbreite verlaufen. Nur punktueller Abrieb an den Ecken deutet auf eine schief verfeilte oder verzogene Rast hin.
Was tun, wenn …
… Rastkanten ungleichmäßig abgenutzt sind?
Ungleichmäßig abgenutzte Rastkanten können Sie bis zu einem gewissen Grad und unter extremer Vorsicht mit einer feinen Abziehfeile oder einem Ölstein nacharbeiten, um wieder eine neutrale, winkelige Geometrie herzustellen. Aber Achtung: Dabei dürfen Sie keinesfalls zu viel Material abtragen, da sich sonst der Eingriffswinkel gefährlich verändert oder gar kein Eingriff mehr vorhanden ist. Ist die Materialabtragung zu weit fortgeschritten oder die Härteschicht beschädigt, bleibt nur ein Austausch.
… die Rastkanten zu früh freigegeben werden?
Prüfen Sie zuerst, ob der Federdruck noch ausreichend ist, und ersetzen Sie ggf. die Feder. Liegt das Problem tatsächlich an der Geometrie der Raste, ist sie entweder zu stark abgenutzt oder es wurde im Zuge einer mechanischen Bearbeitung zu viel Material entfernt. Das Bauteil ist auszutauschen.
Federn
Bei der Inspektion von Federn – insbes. im Feinmechanik- oder Waffenbereich – geht es primär darum, Materialermüdung, Beschädigungen und Spannungsverlust systematisch zu identifizieren.
Prüfung der Intaktheit von Federn
Schritt 1:
Sichtprüfung
Untersuchen Sie Federwindungen auf sichtbare Brüche, Haarrisse oder Verformungen. Prüfen Sie sie auf Oberflächenrost oder Lochfraß. Eruieren Sie, ob Einzelwindungen ungleichmäßig verbogen oder aus der Achse geraten sind.
Schritt 2:
Längen- & Maßprüfung
Gleichen Sie die ausgebaute Feder mit den Herstellervorgaben ab. Ist die Feder deutlich kürzer als der SOLL-Wert, hat sie sich plastisch verformt („gesetzt“) und verliert ihre erforderliche Ruhespannung.
Schritt 3:
Mechanik & Elastizität
Dehnen und Komprimieren Sie die Feder mechanisch oder messtechnisch. Die Feder muss spürbaren, gleichmäßigen Widerstand bieten. Nach dem vollständigen Eindrucken bzw. Entspannen muss die Feder sofort wieder komplett in ihre Ursprungslänge zurückkehren. Verbleibt eine Reststauchung, ist das Material lahm oder ermüdet. Beim Komprimieren dürfen sich die Windungen zudem nicht verhaken oder schief aneinander vorbeischieben.
Ausziehkralle & Ausstoßer
Ausziehkralle und Ausstoßer bilden das Entladesystem einer Repetierbüchse. Die Ausziehkralle zieht die verschossene Hülse (oder unverschossene Patrone) beim Öffnen des Verschlusses nach hinten aus dem Patronenlager. Der Ausstoßer stößt die Hülse im richtigen Moment seitlich durch das Auswurffenster aus. Sind diese feinen Bauteile abgenutzt, verbogen oder abgebrochen, bleibt die Hülse im Patronenlager stecken oder fällt lose ins System.
Überprüfung der Intaktheit von Ausziehkralle & Ausstoßer
Sichtprüfung, Spannungstest & Drucktest
Schritt 1:
Optische Prüfung der Ausziehkralle
Reinigen Sie die Kralle gründlich von Pulverrückständen und altem Fett. Betrachten Sie die Unterseite der Greifkante mit einer Lupe. Die Kante der Ausziehkralle muss scharf, rechtwinklig und leicht hinterarbeitet sein und den Hülsenrand formschlüssig hintergreifen. Deutliche Zeichen für Abnutzung oder Bearbeitung sind rundgenudelte, flache Ecken, Ausbrüche im gehärteten Stahl oder Längsrisse im Krallenkörper.
Schritt 2:
Spannungs- & Drucktest
Drücken Sie die Ausziehkralle mit dem Daumen oder einem Messingstift vorsichtig leicht nach außen bzw. zurück. Sie muss spürbaren, satten Widerstand bieten und nach dem Loslassen blitzschnell und ohne Haken in ihre Ruheposition zurückfedern.
Schritt 3:
Überprüfung des Ausstoßers
Bei den Ausstoßern ist zwischen federgelagerten Stiften und starren Auswerfschiebern zu unterscheiden.
Bei federgelagerten Stiften im Stoßboden (z. B. Remington 700) drücken Sie den kleinen Stift im Stoßboden mit einem Durchschlag nach innen. Er muss sich weich eindrücken lassen und federbelastet sofort wieder vollständig herausstehen.
Bei starren Auswerferschiebern (z. B. Mauser 98) prüfen Sie den Auswerferblock im Gehäuse. Die Spitze, die in die Nut des Verschlusses eingreift, muss gerade, unverformt und scharfkantig sein.
Schritt 4:
Funktionstest
Laden Sie eine Pufferpatrone ins Magazin und repetieren Sie sie zügig in das Patronenlager. Ziehen Sie den Verschluss kräftig und durchgehend nach hinten. Die Hülse muss vom Auszieher sauber aus dem Lager gezogen und kurz vor dem hinteren Anschlag schwungvoll seitlich ausgeworfen werden.
Was tun, wenn …
… der Ausstoßer nicht (rechtzeitig) ausstößt?
Zerlegen und reinigen Sie den Ausstoßermechanismus vollständig und ersetzen Sie schwache Federn und beschädigte Stifte. Bei starren Systemen prüfen Sie den korrekten Stand und die Geometrie der Ausstoßernase. Bei Ungleichmäßigkeiten lassen Sie die Nase ggf. durch einen Fachmann nachjustieren oder austauschen.
… der Auszieher nicht (rechtzeitig) auszieht?
Reinigen Sie den Ausziehkanal gründlich mit einer Messingbürste und einem Entfetter. Prüfen Sie die Auszieherfeder auf ihre Spannung und tauschen Sie sie bei nachlassender Spannung aus. Prüfen Sie zudem, ob das Patronenlager verschmutzt oder rau ist – dies kann zum Klemmen der Hülse führen.
… die Ausziehkralleabgenutzt ist?
Geringfügige Unebenheiten formen Sie mit einer feinen Feile vorsichtig nach, um wieder eine scharfe Greifkante zu erhalten. Ist der Abrieb jedoch zu stark oder Material abgetrennt, tauschen Sie die Ausziehkralle durch eine neue aus.
Schlagbolzen & Hammer
Das Zusammenspiel zwischen Schlagbolzen bzw. Hammer, der Feder und dem Abzugsstollen muss in beiden Bewegungsrichtungen perfekt funktionieren. Beim Auslösen muss der Schlagbolzen/Hammer ohne Verzögerung oder Reibungsverlust nach vorne schnellen, um den Zündsatz ausreichend zu komprimieren. Mindestens genauso wichtig ist der umgekehrte Weg: Beim schnellen Durchrepetieren oder Spannen muss der Abzugsstollen den Schlagbolzen/Hammer zuverlässig wieder in der Rast fangen, ohne dass der Mechanismus durchrutscht oder sich unkontrolliert entspannt.
Funktionsüberprüfung von Schlagbolzen & Hammer
Auslösung & Rastfang
Schritt 1:
Sauberes Auslösen
Führen Sie eine Pufferpatrone in das Patronenlager ein und spannen Sie das System. Betätigen Sie den Abzug und beobachten/erfühlen Sie den Schlag: Der Schlagbolzen/Hammer muss mit einem trockenen, harten und unverzögerten Klick nach vorne schnellen und sich frei bewegen.
Achten Sie auf etwaige Fehler wie ein kratzendes Schleifgeräusch, Hängenbleiben oder eine verzögerte Auslösung oder gar das Ausbleiben der Schussauslösung – das deutet auf Gratbildung im Schlagbolzenkanal, verharztes Fett oder eine geknickte Schlagbolzenfeder hin.
Schritt 2:
Rastfang beim Schnellspannen
Repetieren bzw. spannen Sie den Verschluss mehrmals schnell und dynamisch durch. Sie simulieren damit ein schnelles Durchrepetieren. Der Schlagbolzen/Hammer muss jedes Mal glasklar und stramm in der Rast hängen bleiben. Fällt der Schlagbolzen beim zügigen Schließen des Verschlusses bereits mit nach vorne, greift die Fangrast nicht mehr ausreichend.
Schritt 3:
Rastfang bei gedrücktem Abzug
Halten Sie den Abzug nach der Auslösung vollständig durchgedrückt und repetieren Sie das System zügig mit der anderen Hand durch, während Sie den Abzug hinten halten. Erst nach dem Durchrepetieren lassen Sie den Abzug langsam (!) nach vorne gleiten. Bei Systemen mit Unterbrecher muss der Abzugsstollen den Hammer/Schlagbolzen in der Fangrast halten und beim Loslassen hörbar in die Hauptrast übergeben („Reset-Klick“).
Schritt 4:
Sichtprüfung von Hammernase bzw. Schlagbolzenspitze
Bauen Sie den Schlagbolzen (wenn möglich) aus oder betrachten Sie die Spitze im ausgetretenen Zustand mit einer Lupe. Die Spitze muss halbkugelförmig, glatt und unbeschädigt sein. Ist sie flachgedrückt, spitz ausgestellt, rissig oder ausgeblüht, muss sie ausgetauscht werden.
Was tun, wenn …
… der Schlagbolzen-/Hammermechanismus sich unkontrolliert entspannt?
Unkontrolliertes Entspannen bedeutet, dass die Rast nicht mehr ausreichend Material aufweist. was zu gefährlichen ungewollten Schussabgaben führen kann. Bei zu wenig vorhandenem Material hilft kein Nacharbeiten – die betroffenen Rastflächen müssen durch maßgetreue Ersatzteile ersetzt werden.
… bei Systemen mit Unterbrecher der Reset-Klick ausbleibt?
Ursache sind meist eine verschlissene oder verhakte Unterbrecherfeder, starker Schmutz im Mechanismus oder eine abgenutzte Kante an der Unterbrechernase. Reinigen Sie das System penibel, biegen oder tauschen Sie eine erschlaffte Unterbrecherfeder aus und lassen Sie irreparabel beschädigte Rastkanten fachmännisch nacharbeiten oder ersetzen.
Magazinhalterung
Bei historischen Büchsen wirken beim Schuss enorme Rückstoßkräfte auf die Patronen im Magazin und damit direkt auf den Halteansatz. Ist der Magazinhalter abgenutzt, die Rastfeder erlahmt oder verharzt, springt der Magazindeckel beim Schuss plötzlich auf oder ein Einsteckmagazin fällt ungewollt heraus – ein dramatischer Funktionsausfall im Feld oder beim Wettkampf.
Funktionsüberprüfung der Magazinhalterung
Rast, Federspannung, Sitz & Spiel
Schritt 1:
Sichtprüfung der Rastelemente
Inspizieren Sie die Haltenase (Rastkante) des Magazinhalters sowie die dazugehörige Vertiefung am Magazin/Magazindeckel mit einer Lupe. Die Rastkante muss scharf und rechtwinklig ausgeformt und darf nicht rundgenudelt, abgeflacht oder schief gelaufen sein.
Schritt 2:
Federspannung
Drücken Sie den Magazinhalter von Hand ein und lassen Sie ihn zügig los. Der Drücker muss einen spürbaren, knackigen Widerstand bieten und ohne Verzögerung oder Haken voll in seine Ausgangslage zurückspringen.
Schritt 3:
Spiel
Setzen Sie das leere Magazin ein (oder schließen Sie den Magazindeckel). Versuchen Sie nun, das Magazin von Hand nach unten zu ziehen sowie nach vorne und hinten zu kippen. Zu viel Höhenspiel ist problematisch und führt zu Zuführpoblemen und Klemmen bei Verschlussbewegungen, weil Patronen verkanten. Das Magazin sollte stramm sitzen und nur minimales funktionales Spiel aufweisen.
Schritt 4:
Belastungs- & Erschütterungstest
Bestücken Sie das Magazin mit der maximalen Anzahl an Pufferpatronen, um das volle Gewicht zu erreichen. Führen Sie das Magazin ins System ein. Anschließend klopfen Sie mit einem Gummihammer mäßig kräftig seitlich und von unten gegen den Magazinbereich/Schaft. Der Magazinhalter muss das voll beladene Magazin absolut erschütterungsfrei halten. Er darf sich unter der Vibration keinesfalls von selbst lösen.
Was tun, wenn …
… die Haltenase steckenbleibt oder nicht weit genug ausfährt?
Demontieren Sie die Mechanik und entfetten, reinigen und konservieren Sie die Einzelteile gründlich. Meist ist das Problem damit gelöst.
… kein Widerstand & keine Spannung zu spüren ist?
Prüfe Sie die Federkraft und ersetzen Sie ggf. die Feder.
Leichtgängigkeit & Intaktheit des Verschlusses
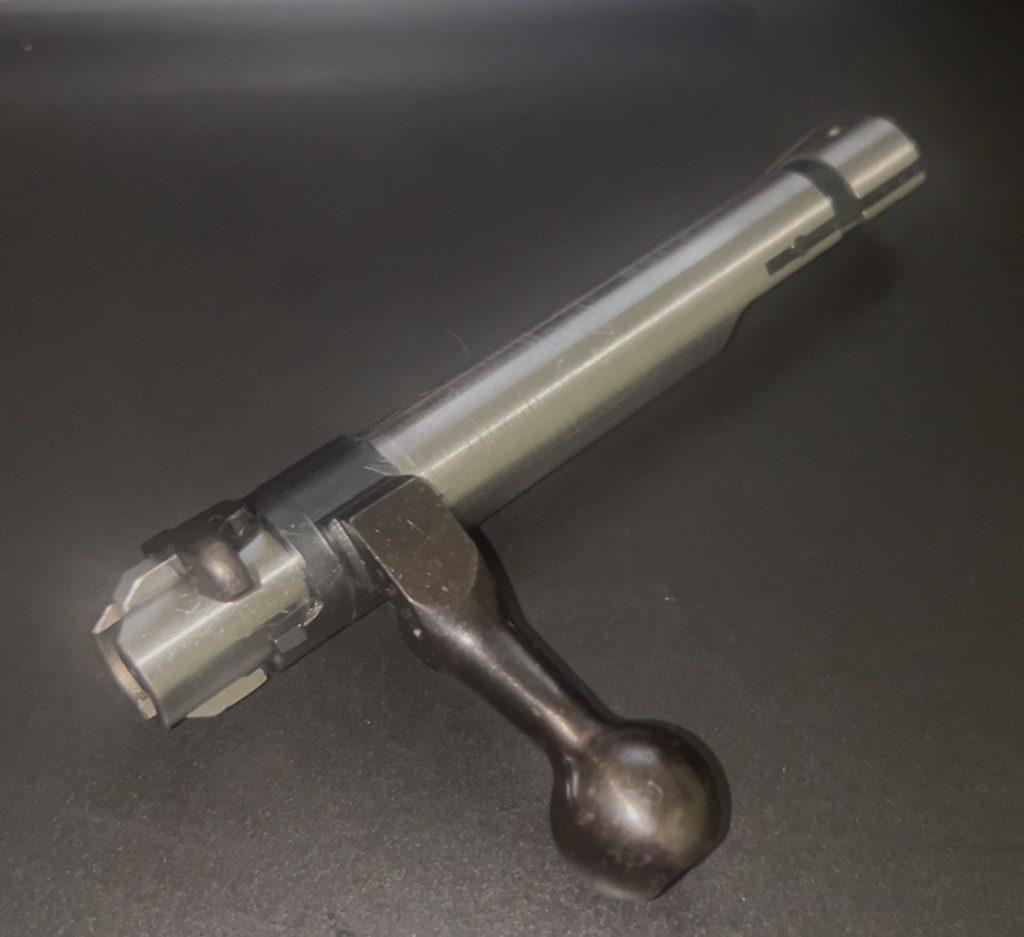
Der Verschluss ist für zwei wichtige Funktionen verantwortlich: die sichere Verriegelung beim Schuss und die zuverlässige Zuführung sowie den Auswurf von Patronen.
Der Verschluss bekommt bei der Schussabgabe den gesamten Gasdruck ab. Ist der Verschluss schwergängig, ist das Risiko, dass er nicht ordentlich schließt, hoch. Viel gefährlicher ist jedoch ein zu leichtes oder wackeliges Gefühl beim Öffnen und Schließen: Zu viel Spiel oder beschädigte Verriegelungswarzen bedeuten, dassder Verschlussabstand nicht mehr stimmt. Das kann zum Zerreißen der Patronenhülse und zum Austritt von Verbrennungsgasen in Richtung des Schützen führen.
Beim Transportieren der Patrone aus dem Magazin ins Lager oder beim Hinausziehen der leeren Hülse führen übermäßige Schwergängigkeit, Klemmen oder Rauheiten in den Führungsschienen zu Ladehemmungen, Beschädigungen der Hülsen oder dazu, dass der Auszieher die Hülse gar abreißt. Der Verschluss muss sauber, ruckfrei und ohne übermäßiges Spiel gleiten. Tut er das nicht, ist er ein Sicherheitsrisiko. Er muss vor jeder optischen Restaurierung zerlegt, gereinigt und auf Verzug, Risse sowie maßhaltigen Verschlussabstand geprüft werden.
Ablaufevaluierung
Funktionsüberprüfung des Verschlusses
Schritt 1:
Gleitverhalten
Sofern vorhanden/notwendig, entfernen Sie das Magazin und drücken Sie den Zubringer nach unten. Führen Sie den Verschluss ohne Patrone zügig vor und zurück. Der Kammerstängel muss ohne seitliches Binden, Hakeln oder Schaben durch das Gehäuse gleiten.
Schritt 2:
Schließ- & Verriegelungstest
Senken Sie den Kammerstängel in die Verriegelungsposition ab. Das Einschwenken der Verriegelungswarzen muss mit einem gleichmäßigen, satt-mechanischen Widerstand erfolgen. Ein harter Anschlag vor Erreichen der Endposition deutet auf Dreck im Verriegelungsmechanismus oder Fremdkörper im Lager hin.
Schritt 3:
Überprüfung des Ausziehers
Betrachten Sie die Vorderkante der Auszieherkralle mit einer Lupe. Ist die Greifkante scharfkantig, sauber ausgeformt und unbeschädigt, ist sie intakt. Sie darf nicht rundgenudelt oder ausgebrochen sein. Drücken Sie die Auszieherkralle leicht nach außen. Sie muss unter deutlichem Federwiderstand sofort elastisch in ihre Ruheposition zurückschnellen.
Schritt 4:
Zufuhr- & Auswurftest
Laden Sie eine Pufferpatrone in das Magazin. Schieben Sie den Verschluss zügig nach vorne, sodass er ordentlich verriegelt. Tut er das nicht: ABBRUCH. Verriegelt er sauber, muss die Auszieherkralle mit einem hörbaren, leisen Klick über den Hülsenrand springen (kontrollierte Zuführung). Ziehen Sie dann den Verschluss kräftig nach hinten: Die Pufferpatrone muss vom Auszieher wieder sauber aus dem Lager gezogen und vom Auswerfer seitlich ausgeworfen werden.
Was tun, wenn …
… der Verschlussnicht ganz schließt?
Reinigen Sie das Patronenlager gründlich mit einer Bürste, um festsitzende Rückstände zu entfernen. Überprüfen Sie zudem Verschlussabstand und Verriegelungswarzen: Liegt hier ein mechanischer Defekt oder Verschleiß vor, darf die Waffe keinesfalls geschossen und muss von einem Büchsenmacher geprüft werden.
… der Verschluss extrem schwergängig ist oder ruckelt?
Reinigen Sie das Verschlusssystem gründlich, entfernen Sie Metallabrieb und tragen Sie auf die hochbelasteten Kontaktflächen ein dünnes, druckfestes Waffenfett auf. Prüfen Sie parallel, ob evtl. ein Materialverzug, eine Gratbildung oder andere Beschädigungen an den Führungsschienen vorliegen, die mechanisch nachgearbeitet werden müssen.
… die Ausziehkrallenicht um den Hülsenboden greift?
Gehen Sie zunächst der Ursache auf den Grund: Meist liegt es an einer verschlissenen oder abgebrochenen Greifkante, Schmutz im Auszieherkanal oder einer lahmen Auszieherfeder. Tauschen Sie eine defekte Feder aus und reinigen Sie den Kanal penibel von Pulverrückständen. Prüfen Sie die Kralle: Ist sie abgenutzt oder beschädigt, ersetzen Sie sie durch ein passgenaues Ersatzteil, um Auswurf- und Zuführungsstörungen zu verhindern.
Verformte Metall- & Stahlteile
Dellen, verbogene Bügel oder Gehäusebleche können oft nur in geeigneten Räumlichkeiten durchgeführt werden. Beulen und Dellen etwa durch Schleifen oder Feilen zu begradigen ist keine gute Idee, da beide Methoden Material abtragen und die Wandstärke des Waffenteils schwächen. Vor allem bei ohnehin dünnwandigen Schrotläufen kann dies unter extremer Schussbelastung zu lebensgefährlichen Laufplatzernführen.
Um Dellen im Lauf fachgerecht zu beseitigen, wird das Material von innen nach außen gedrückt. Büchsenmacher nutzen stufenlos verstellbare Laufaufweitungs- oder Ausbeulwerkzeuge (Ausbeuldorne). Der Dorn wird an die betroffene Stelle im Laufinneren geführt und massiert den Lauf durch vorsichtiges Hineinklopfen in seine ursprüngliche Form zurück, ohne die Innengeometrie zu beschädigen oder das Material zu schwächen.
Bei Verbiegungen an massiveren Bauteilen – etwa Verriegelungshebeln, Abzugsbügeln oder Systemteilen – ist Werkstoffkenntnis unerlässlich. Weicher Baustahl oder Messing können mitunter kalt gerichtet werden, gehärtete Stähle oder Gussteile erfordern eine gezielte thermische Behandlung; und damit eine entsprechende Ausrüstung. Verformte Blechprägungsgehäuse brauchen wiederum eine passgenaue Gegenformen aus Hartholz oder Blei, damit die Blechgeometrie beim Richten nicht ungewollt an anderer Stelle ausbeult.
Erstbegutachtung von verformten Metall- & Stahlteilen
Schritt für Schritt
Verbogene Teile verkanten und hindern andere Waffenteile an ihrer Bewegung. Das macht die Handhabung nicht nur mühsam, sondern auch gefährlich: Verriegelt der Verschluss nicht ordentlich, treten heiße Gase seitlich aus der Waffe aus. Es können Störungen am Nachlademechanismus auftreten und ….
Schritt 1:
Prüfung langer Bauteile auf Geradheit
Legen Sie ein Haarlineal entlang der Längsachse von Lauf, Kammerstängel oder Magazininnenwänden an und halten Sie die Teile gegen eine helle Lichtquelle. Sehen Sie ungleichmäßige Lichtspalten, ist das Bauteil durchgebogen oder in sich verdreht.
Schritt 2:
Schließen die Teile plan ab?
Legen Sie flache Bauteile (z. B. den Abzugsbügel, den Magazinkastendeckel oder den Stoßboden) auf eine garantiert (!) plane Oberfläche und drücken Sie abwechselnd auf die Ecken. Kippt das Teil oder lässt sich eine Fühlerlehre darunterschieben, ist das Teil verzogen und muss vor der Endmontage gerichtet werden.
Schritt 3:
Funktions- & Passprobe
Setzen Sie den Verschluss ohne Schaft in den Systemkasten ein und lassen Sie ihn vor- und zurückgleiten. Der Verschluss muss butterweich gleiten. Spüren Sie an einer bestimmten Stelle einen harten Widerstand, weisen Systemkasten oder Führungsrillen einen Verzug auf.
Schritt 4:
Gewinde & Stiftbohrungen
Drehen Sie die Systemschrauben testweise von Hand in die Gewinde. Lassen sich Gewinde oder Schrauben nur mit Widerstand eindrehen, obwohl das Gewinde sauber ist, stehen die Bohrungen nicht mehr fluchtend zueinander.
Was tun, wenn …
… Dellen in Stahl- oder Metallteilen?
Nach innen gewölbte, flache Dellen lassen sich an gut zugänglichen Teilen vorsichtig mit einem feinen Schlosserhammer oder einem passenden Dorn von innen austreiben. Bei tieferen Beschädigungen oder dünnwandigen Bauteilen ist jedoch äußerste Vorsicht geboten, um das Metall nicht zu schwächen oder zu reißen. Alternativ kann Material durch fachgerechtes Auftragsschweißen ergänzt und anschließend plan geschliffen werden, solange die Innenwölbung die Waffenfunktion nicht beeinträchtig.
… Beulen in Stahl- oder Metallteilen?
Materialkundlich verhält es sich ähnlich wie bei Dellen, nur umgekehrt: Das Material darf nicht zu stark geschwächt oder abgetragen werden. Nach außen gewölbte Beulen können bis zu einem gewissen Grad wieder zurückgeformt werden. Schrittweises Vorgehen hilft, die Originalmaße des Teils möglichst zu wahren. Abschließend muss die bearbeitete Stelle feingeschliffen und neu brüniert werden, um den optischen und korrosiven Schutz wiederherzustellen.
… Materialverzug an Stahl- oder Metallteilen?
Materialverzug entsteht häufig durch alte Spannungen im Stahl und erfordert ein behutsames Richten im kalten oder leicht erwärmten Zustand. Da historischer Gewehrstahl leicht verspröden kann, besteht bei falscher Krafteinwirkung oder unpassender Arbeitstemperatur akute Bruchgefahr. Kritische Teile wie Läufe oder Verschlüsse übergeben Sie am besten an einen erfahrenen Büchsenmacher.
Leichtgängigkeit & Intaktheit des Abzugs
Ein rau kriechender oder spürbar kratzender Abzug führt meist zum Verreißen der Waffe im Moment der Schussabgabe („Mucken“). Die präziseste Lauf nützt Ihnen nichts, wenn der Abzug den Schützen blockiert. Es gibt Waffenbesitzer, die versuchen, das Abzugsgewicht durch Abschleifen der Rastflächen eigenhändig zu reduzieren. Das funktioniert technisch zwar, ist jedoch mit dem hohen Risiko behaftet, dass die Rastfläche„kaputtpoliert“ wird. Ein bisschen zu viel, und der Abzug rutscht unkontrollierbar durch oder die Mechanik reagiert ungewollt empfindlich auf Erschütterungen. Scheinbar defekte Abzüge sind oft durch jahrzehntealtes, verharztes Fett blockiert. Die Abgrenzung zwischen reiner Verschmutzung und echtem mechanischen Verschleiß spart bei einem Restaurationsvorhaben Zeit und Geld.
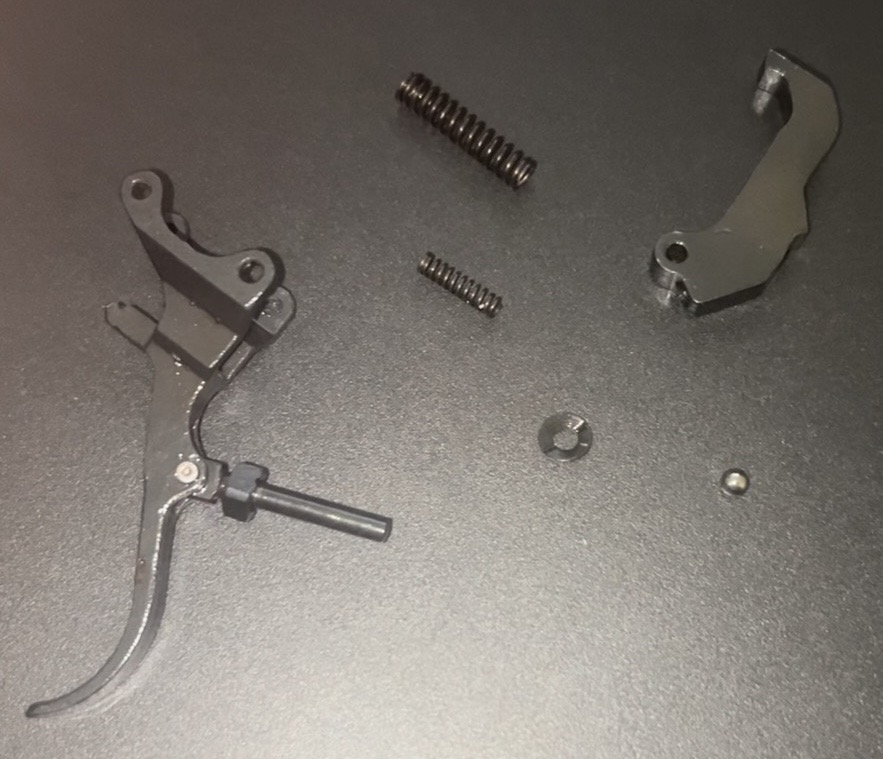
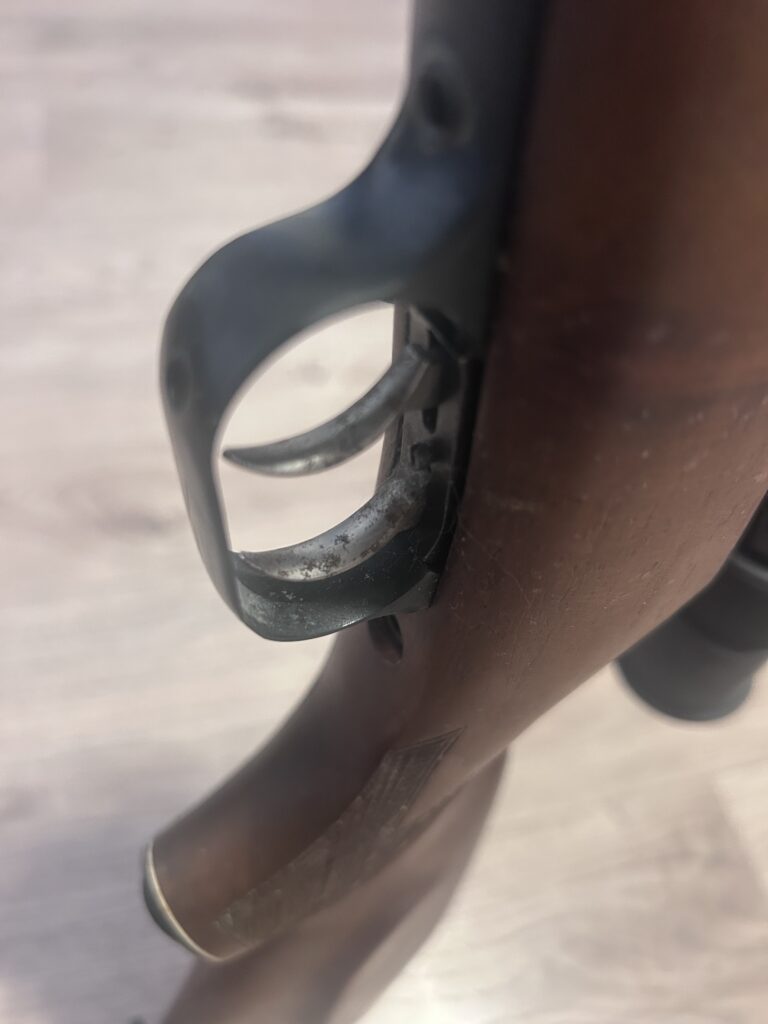
Die Einzelteile des BRNO Arms Mod. 2 Abzugs:
Ablaufevaluierung
Funktionsüberprüfung des Abzugs
Schritt 1:
Erfühlen der Abzugscharakteristik
Stellen Sie sicher, dass das Patronenlager leer ist und führen Sie eine Pufferpatrone ein. Spannen Sie das Schloss durch Betätigen des Kammerstängels. Legen Sie Ihren Abzugsfinger sanft an das Züngel und bauen Sie langsam, aber kontinuierlich Druck auf. Achten Sie dabei auf folgende Fehlerbilder:
Spüren Sie ein metallisches Reiben, Wellen oder Haken, bevor der Schuss bricht? Dies ist ein Zeichen für Rauheiten, Korrosion oder Feilspuren auf den Rastflächen.
Wandert das Züngel ohne fühlbaren Druckpunkt einenlangen Weg nach hinten? Hier könnte die Rasteingriffsfeder erlahmt oder eine falsche Rastüberdeckung gegeben sein.
Lässt sich das Züngel nur mit extremer Gewalt oder gar nicht bewegen? Verharzungen, Fremdkörper, verzogene Abzugsbügel oder zu stramm angezogene Systemschrauben können die Ursache sein.
Schritt 2:
Messen des Abzugsgewichts
Setzen Sie die Abzugswaage mittig am Züngel an und ziehen Sie geradlinig in Laufrichtung nach hinten. Notieren Sie das Auslösegewicht. Diese Information kann Ihnen später noch nützlich sein, wenn Sie eruieren möchten, ob Ihre Waffe für eine bestimmte wettkampfmäßige Schießdisziplin zugelassen ist.
Schritt 3:
Prüfung des Rückstellverhaltens
Drücken Sie den Abzug durch, halten Sie ihn hinten und spannen Sie das System erneut. Lassen Sie das Züngel langsam nach vorne gleiten. Das Züngel muss zügig und ohne Stocken von selbst in die Ausgangsposition zurückfedern.
Was tun, bei …
… bei metallischem Reiben, Haken oder Wellen?
Zerlegen Sie die Abzugsgruppe, reinigen Sie die Einzelteile gründlich und polieren Sie die Gleitflächen vorsichtig mit einem feinen Ölstein, ohne die Winkel der Rastkanten zu verändern. Tragen Sie anschließend ein druckfestes Fett auf, um wieder einen gleichmäßigen, glatten Ablauf zu erreichen.
… langem Leerweg ohne fühlbaren Druckpunkt?
Sofern vorhanden, justieren Sie den Leerweg über die dafür vorgesehenen Stellschrauben nach; hilft das nicht, ersetzen Sie die Feder. Bleibt der Druckpunkt auch nach dem Federtausch weiterhin unklar, müssen die Rasten fachgerecht nachgearbeitet oder Bauteile ausgetauscht werden.
… erforderlicher Gewaltanwendung?
Wenden Sie keinesfalls Gewalt an, da dies die empfindlichen Kanten dauerhaft beschädigen kann. Demontieren Sie die Abzugsgruppe und inspizieren Sie die Einzelteile, um die Ursache für die Blockade zu identifizieren und defekte oder verbogene Komponenten zu ersetzen.
Leichtgängigkeit & Intaktheit der Sicherungen
Lässt sich ein Sicherungshebel nur mit Gewalt bewegen, liegt das meist an eingetrocknetem Fett, Korrosion oder einer verzogenen Mechanik. Gewaltanwendung führt hier schnell zum Abscheren interner Rastkanten, Bolzen oder Stifte. Schiebt sich eine Sicherung hingegen auffallend leicht und ohne spürbaren Rastpunkt, könnte die Raste abgenutzt oder die dazugehörige Feder gebrochen sein. In diesem Fall könnte die Waffe sich durch leichte Erschütterungen ungewollt entsichern, schlimmstenfalls geht ein Schuss von selbst los, wenn der Mechanismus nicht mehr greift.
Die Funktionalität einer Sicherung lässt sich prinzipiell durch eine Ablaufevaluierung überprüfen. Der Haken: Wie diese durchzuführen ist, unterscheidet sich je nach Sicherung und Waffe.
Ablaufevaluierung
Funktionsüberprüfung der Sicherungen
Zur Ermittlung von Haarrissen reichen optische Vergrößerungen meist nicht aus. In der Fachrestaurierung nutzt man dafür Rissprüfmittel: Farbeindringverfahren mit Rot-/Weiß-Spray oder bei magnetisierbaren Stählen eine Magnetpulverprüfung. Auch die österreichischen Beschussämter wenden solche Magnetpulverprüfverfahren an.
Heikle Stellen für Haarrisse sind beispielsweise Verriegelungswarzen oder Hülsenköpfe. Dort können sie dazu führen, dass der Verschluss bei der Schussabgabe abreißt. An tragenden Systemteilen bedeutet ein Haarriss das irreparable Aus für die Hauptkomponenten der Waffe. Ausschuss. Totalschaden.
Schritt 1:
Haptik, saubere Rastung & Leichtgängigkeit
Spannen Sie die Waffe in einen Spannbock oder Schraubstock mit Schonbacken ein. Betätigen Sie den Sicherungsflügel oder -hebel. Wenn er nicht klemmt, schleift oder hakt, sich leicht bewegen lässt, aber spürbar und knackig in die Endposition einrastet, ist die Sicherung funktionstüchtig. Bewegen Sie den Hebel mehrmals hin und her um etwaige Unstimmigkeiten zu eruieren. Führen Sie dasselbe einmal im gespannten und einmal im entspannten Zustand der Waffe durch.
Schritt 2:
Abzugstest bei gesicherter Waffe
Spannen Sie das Schloss und stellen Sie die Sicherung auf „GESICHERT“. Betätigen Sie den Abzug mit normaler bis kräftiger Fingergewalt.
Je nach Waffe kann sich der SOLL-Zustand hier unterscheiden: Der Abzug darf sich entweder gar nicht durchdrücken lassen oder lässt sich durchdrücken, ohne dass der Schlagbolzen abgleitet oder hörbar „nachfällt“.
Schritt 3:
Entsicherungstest
Lassen Sie das System nach dem obigen Abzugstest im gesichert-entspannten Zustand (der Abzug wurde gedrückt). Nehmen Sie den Finger komplett vom Abzug und schalten Sie die Sicherung nun auf „ENTSICHERT“ um.
Das Schloss muss voll gespannt bleiben! Fällt der Schlagbolzen beim bloßen Umschalten auf „ENTSICHERT“ nach vorn, ist die Sicherung defekt und lebensgefährlich: Der Abzugsstollen fängt das Schloss nicht mehr auf.
Schritt 4:
Erschütterungstest
Spannen Sie die Waffe und sichern Sie sie. Klopfen Sie mit einem Kunststoff- oder Gummihammer leicht seitlich und von oben gegen das Systemgehäuse und die Schaftkappe. Entsichern Sie die Waffe danach wieder: Das Schloss darf sich unter keinen Umständen von selbst lösen.
Was tun, wenn …
… die Sicherung sich extrem schwer bewegen lässt?
Reinigen und entfetten Sie die gesamte Mechanik gründlich, entgraten Sie ggf. störende Kanten und schmieren Sie Gleitflächen mit einem hochwertigen Waffenfett neu. Bleibt die Sicherung weiterhin schwergängig, prüfen Sie die Spannung der Rastfeder: Hat diese an Elastizität verloren? Ersetzen Sie sie ggf.
… trotz Sicherung eine Schussauslösung erfolgt?
Prüfen Sie, ob vielleicht ein unsachgemäßes Waffentuning durchgeführt wurde und ob eine fehlende Federkraft möglicherweise die Sicherungsfunktion blockiert. Wenn beides zu verneinen ist, passen Sie die sicherungsrelevanten Bauteile neu ein oder ersetzen Sie sie durch neue Ersatzteile.
Haarrisse an der Mechanik
Haarrisse sind mit bloßem Auge leicht zu übersehen und schwächen das Gefüge von Metall und Stahl. Ein unentdeckter Haarriss wirkt wie eine Sollbruchstelle: Er breitet sich durch den Druck beim Schuss aus und kann über kurz oder lang zu einer Waffensprengung führen. Für eine Restaurierung ist ein Haarriss eine Frage der Effizienz und des Substanzerhalts: Es macht weder wirtschaftlich noch handwerklich Sinn, Zeit und Geld in das Polieren, Brünieren oder Passen eines strukturell zerstörten Bauteils zu investieren, wenn Sie nicht gerade bloß üben möchten. Zudem können thermische oder chemische Verfahren während der Restaurierung bestehende Mikrorisse durch Spannungen im Material oder Wasserstoffversprödung weiter vergrößern, wenn sie vorher nicht erkannt wurden. Mikroskopische Risse zeichnen sich oft erst ab, wenn die Teile von Ölschichten befreit und unter Spannung oder chemisch geprüft werden.
Überprüfung der Mechanik auf Haarrisse
Schritt für Schritt
Zur Ermittlung von Haarrissen reichen optische Vergrößerungen meist nicht aus. In der Fachrestaurierung nutzt man dafür Rissprüfmittel: Farbeindringverfahren mit Rot-/Weiß-Spray oder bei magnetisierbaren Stählen eine Magnetpulverprüfung. Auch die österreichischen Beschussämter wenden solche Magnetpulverprüfverfahren an.
Heikle Stellen für Haarrisse sind beispielsweise Verriegelungswarzen oder Hülsenköpfe. Dort können sie dazu führen, dass der Verschluss bei der Schussabgabe abreißt. An tragenden Systemteilen bedeutet ein Haarriss das irreparable Aus für die Hauptkomponenten der Waffe. Ausschuss. Totalschaden.
Schritt 1:
Entfettung der Belastungszonen
In den Rissen sitzendes, altes Öl muss vollständig gelöst werden, damit Prüfmittel oder Licht im Riss brechen können. Sprühen Sie Verschluss, Verriegelungswarzen, Hülsenkopf und Kammerstängel daher gründlich mit einem Entfetter ein und tragen Sie die alten Reste ab. Achten Sie darauf, dass zum Zeitpunkt und am Ort des Arbeitens keine zu hohe Luftfeuchtigkeit herrscht und dass Sie die Metall- und Stahlteile keinem Handschweiß aussetzen, da das Material nach der Entfettung sehr anfällig für Flugrost ist. (Handschuhe tragen)
Schritt 2:
Lichtbrechung
Betrachten Sie die Radien und Übergänge (z. B. den Ansatz des Kammerstängels oder die Ecken der Verriegelungswarzen) unter starkem, schräg einfallendem LED-Licht und drehen Sie das Bauteil langsam. Haarrisse zeigen sich als hauchdünne, schwarze oder dunkel schimmernde Linien.
(PS.: Ein Herzenstipp von einer Katzenbesitzerin: Wischen Sie auch mal über die Linie, um sicherzugehen, dass es kein Katzenhaar ist 😉 )
Schritt 3:
Die Farbeindringprüfung – der Profi-Standard
Tragen Sie rotes Penetrierspray (Rissprüfmittel) auf die entfetteten Bauteile auf und lassen Sie es ca. 10 Minuten einwirken, damit es in etwaige vorhandene Mikrorisse einziehen kann. Danach wischen Sie die rote Farbe auf der Oberfläche mit einem mit Reiniger befeuchteten Tuch ab. Anschließend sprühen Sie einen weißen Entwickler hauchdünn auf die Stelle. Liegt ein Riss vor, holt der weiße Entwickler die Farbe aus der Tiefe des Risses nach oben und auf dem weißen Untergrund wird eine rote Linie sichtbar.
Was tun, wenn …
… Haarrisse erst später während der Restaurierung auftauchen?
Stoppen Sie die Bearbeitung am betroffenen Teil und entfetten Sie das Bauteil gründlich. Ermitteln Sie mittels Eindringprüfung (Kapillarfarbe) die Risstiefe, um zu entscheiden, ob der Riss beispielsweise fachgerecht mit einem Laser verschweißt werden kann oder das Teil komplett ausgetauscht werden muss. Tragende Teile sind allenfalls entweder zu reparieren oder auszutauschen – ein Weiterarbeiten ohne Reparatur ist lebensgefährlich.
… die Haarrisse an nicht tragenden Teilen auftreten?
Bei nicht druck- oder kraftübertragenden Teilen besteht zwar keine unmittelbare Explosions- oder Verletzungsgefahr, der Riss kann sich durch Vibrationen aber ausbreiten. Um ein Weiterreißen zu stoppen, setzen Sie am Rissende eine winzige Stoppbohrung und versiegeln den Riss anschließend materialspezifisch, z. B. durch Hartlöten, Laserschweißen oder Verkleben. Bei Holz- oder Kunststoffteilen reinigen Sie den Riss gründlich, füllen ihn mit geeignetem Klebstoff (z. B. Epoxidharz) und fixieren ihn.
Dunkles Schmiermaterial
Dunkles bis schwarzes Schmiermaterial an mechanischen Kontaktflächen kann zwei Ursachen haben.
Die eine ist Verschleiß und Schmauch. Altes Waffenöl oder Fett verbindet sich über die Zeit mit unverbrannten, nicht entfernten Pulverrückständen sowie dem mikroskopisch kleinen Metallabrieb der beweglichen Teile. Diese Mischung wird dickflüssig, zäh und wirkt wie eine Feinschleifpaste. Sie beschleunigt den Verschleiß der Führungen, bindet Dreck und kann bei bei Kälte verharzen, was die mechanische Funktion der betroffenen Teile hemmt.
Die andere ist das bewusste Vorhandensein von Festschmierstoffen. An hoch beanspruchten Druck- und Gleitflächen (z. B. Verschlusswarzen, Kipplauf-Scharnierbolzen, Gleitschienen) werden gezielt Molybdändisulfid- (MoS₂) oder Graphitfette eingesetzt. Diese Schmierstoffe sind von Natur aus dunkelgrau bis tiefschwarz. Sie bieten hervorragende Notlaufeigenschaften und Verdrängungsschutz unter extremem Druck, wo normales Öl einfach weggequetscht würde.
Umgang mit dunklem Schmiermaterial
Schritt 1:
Die visuelle Kontrolle mechanischer Schnittstellen
Leuchten Sie in unzugängliche Bereiche wie das Abzugsgehäuse, Magazinschacht-Ecken, die Schloss-Mechanik und die Verriegelungsnuten im Systemkasten. Halten Sie Ausschau nach gelb-braunen Verkrustungen (Harz) oder zähflüssigen, gräulich-schwarzen Fettschichten.
Schritt 2:
Konsistenz- & Kratztest
Fahren Sie mit der Spitze eines Holz-Zahnstochers oder eines Messingspachtels über die Ablagerungen. Lässt sich das Fett weich und geschmeidig verstreichen, ist die Waffe frisch geschmiert. Platzt das Material kristallin oder gläsern ab oder zieht zähe, klebrige Fäden, ist das Schmiermittel verharzt.
Schritt 3:
Abrieb
Nehmen Sie eine Probe des dunklen Schmiermittels mit einem weißen Baumwolltuch oder Wattestäbchen auf und verreiben Sie es leicht. Metallpartikel oder Messingspäne weisen auf starken mechanischen Abrieb oder unsachgemäßes Feilen hin. Ein „gesunder“ Abrieb sollte rein schwarz, rußig und schmauchig sein, höchstens noch graphitölartig.
Schritt 4:
Die Überprüfung federgelagerter Bolzen
Drücken Sie federgelagerte Bolzen (z. B. den Ausstoßerstift oder den Magazinhalter-Drücker) mehrmals ein. Fühlt sich die Bewegung teigig, verzögert oder stufenweise an, sitzt der innere Federkanal voller verharztem Öl.
Was tun, wenn …
… verharztes Schmiermittel vorhanden ist?
Altes, klebrig oder hart gewordenes Öl muss mit einem geeigneten Kaltreiniger, Waschbenzin oder Aceton eingeweicht und angelöst werden. Verwenden Sie an schwer zugänglichen Stellen Messing- oder Kunststoffbürsten, um die empfindlichen Oberflächen nicht zu verkratzen. Sobald alle Rückstände rückstandslos entfernt sind, wird die Mechanik neu entfettet und mit einem verharzungsfreien Waffenöl geschmiert.
… der mechanische Abrieb extrem ist?
Säubern Sie die Waffe vollständig und befreien Sie sie von den alten Öl- und Metallrückständen, um die darunterliegenden Flächen genau auf Einlaufspuren oder Riefen zu untersuchen. Wenn das Spiel der Teile noch im Toleranzbereich liegt, schützt das anschließende Auftragen eines hochwertigen, druckfesten Waffenfetts vor weiterem Verschleiß.
Oberflächenveredelung von Stahl- & Metallteilen
Bei der Restaurierung metallener Waffenteile gilt: Substanz- und Werterhalt gehen vor makelloser Optik, insbes. wenn die Waffe nach der Restaurierung noch geschossen werden soll. Abhängig davon, welches Beschichtungs- bzw. Veredelungsverfahren vorher angewandt wurde (zB Cerakote, Brünierungen …), können sich die Arbeitsweisen und das benötigte Material unterscheiden.
Müssen Sie eine vorhandene Oberflächenveredelung abtragen, gehen Sie möglichst schonend vor und verwenden Sie vorzugsweise Flüssigkeiten, die die Beschichtung lösen. Mit feiner Stahlwolle (0000) verteilen Sie diese über die Oberfläche und reiben sie ein. Das löst die Beschichtung, ohne dass vorhandene Waffenkennzeichnungen wie Seriennummer oder Beschusszeichen beschädigt werden.
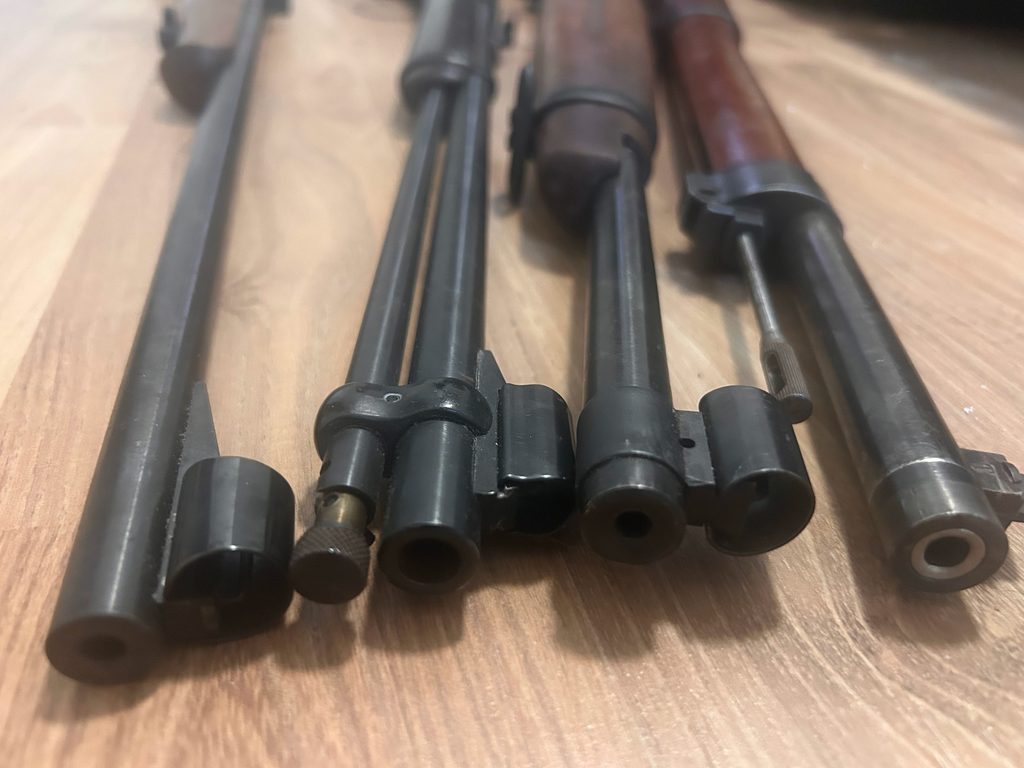
Zum Vergleich, vier Läufe mit Oberflächnbehandlung. Alle vier Läufe sind brüniert, wobei insbes. an der fleckigen Optik und dem stellenweisen silbrigen Schimmern ganz rechts zu erkennen ist, dass die Oberflächenveredelung partiell abgenutzt ist.
Umgang mit Oberflächenveredelungen
Brünierung, Cerakote & Co.
Über die Wahl der Flüssigkeit entscheidet primär die Art der vorhandenen Oberflächenveredelung. Für brünierten Stahl eignet sich verdünnte Zitronensäure oder ein spezieller Brünierungsentferner. Eloxal auf Aluminium geht mit Natronlauge hervorragend ab. Bei phosphatierten Militärwaffen greifen Restauratoren zu Glasperlen- oder Trockeneisstrahlen und bei einfachen Lacken und Cerakotebeschichtungen ist Aceton eine beliebte Wahl.
Stahl- und andere leicht rostende Teile sollten nach der Abtragung der Oberflächenveredelung jedenfalls sofort neutralisiert und bis zur nächsten Beschichtung und Weiterverarbeitung konserviert werden, da sonst binnen weniger Minuten Flugrost entsteht.
Schritt 1:
Sichtkontrolle & Farbanalyse bei neutralen Lichtverhältnissen
Eine klassische Heiß- oder Streichbrünierung ist tiefschwarz bis dunkelblau. Buntgehärtete Oberflächen sind marmoriert oder schimmern bunt. Phosphatierte Teile sind grau bis mattschwarz bei rauer, poröser Struktur. Thermisch angelassener Stahl glänzt an Kleinteilen violett oder blau.
Schritt 2:
Aceton-Test
Befeuchten Sie ein Wattestäbchen mit Aceton und reiben Sie eine unauffällige Stelle damit ein (z. B. auf der Laufunterseite, die im Schaft verdeckt ist). Verfärbt sich das Wattestäbchen schwarz/grau oder riecht es nach Chemie, handelt es sich um eine nachträglich aufgetragene Kaltbrünierung oder einen Lack, nicht um eine eingebrannte Originalbrünierung. Bleibt das Wattestäbchen weiß, liegt eine echte, chemisch beständige Veredelung (Heißbrünierung/Streichchlorid) vor.
Schritt 3:
Schutzlacke
Leuchten Sie das Metall mit einer UV-Lampe ab oder prüfen Sie Lichtreflexe an den Kanten. Manche Restauratoren haben in der Vergangenheit Klarlack auf getränkte oder blanke Stellen aufgetragen, der vor der Neubrünierung chemisch abgebeizt werden muss.
Was tun, wenn …
… die Waffe vorher brüniert ist?
Eine Brünierung entfernen Sie chemisch mit einem speziellen Brünierungsentferner oder in einem leichten Säurebad (z. B. verdünnte Phosphorsäure), ohne das Grundmetall anzugreifen. Nach dem Abtragen reinigen Sie das Metall sofort gründlich, neutralisieren Sie es und ölen es ein, da es nun blitzschnell zu Flugrost neigt.
… die Waffe vorher cerakotebeschichtet ist?
Cerakote ist eine zähe Keramik-Matrix und lässt sich chemisch kaum ohne aggressive Abbeizern lösen, die das Material angreifen können. Der Industriestandard und sicherste Weg ist das Glasperlen- oder Aluminiumoxid-Sandstrahlen mit geringem Druck. Dadurch wird die Keramikschicht mechanisch komplett abgetragen und die darunterliegende Metallstruktur geschont.
… die Waffe eine DLC-Beschichtung hat?
DLC ist hart und chemisch wie thermisch hochbeständig, weshalb mechanisches Schleifen oder normaler Sandstrahl das Bauteil ruinieren. Das Abtragen funktioniert durch chemische Entschichtungsverfahren oder thermisch-chemische Prozesse in Fachbetrieben. Danach ist meist eine mechanische Feinbearbeitung der Oberfläche notwendig, bevor eine neue Veredelung aufgebracht werden kann.
Nieten & Splinte
Nieten sind feste Verbindungen und haben den Zweck, zwei oder mehr Bauteile untrennbar miteinander zu verbinden. Gesetzt werden sie durch plastische Verformung. Bei historischen Waffen sind sie oft plan mit dem Waffenkorpus oder Systemkasten verschliffen und kunstvoll mitverziert, sodass sie mit bloßem Auge nur schwer zu erkennen sind. Ein Ausbau bedeutet meist die Zerstörung der Nietverbindung, sodass später eine komplett neue gesetzt werden muss.
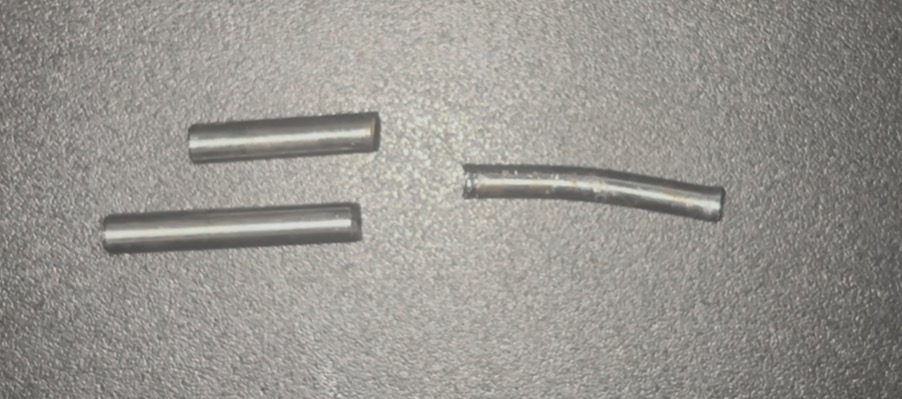
Splinte sind lösbare Verbindungen und sichern Waffenteile gegen axiales Verschieben, können aber jederzeit zerstörungsfrei ausgetrieben werden. Splinte werden entweder gestreckt und an den Enden aufgebogen oder funktionieren wie elastische Federstifte. Bei Alterung neigen sie allerdings zu Materialermüdung und Bruch.
Überprüfung der Nieten & Splinte
Splintköpfe und Nietbohrungen sind bei schlecht gepflegten Waffen anfällig für Korrosion und Lochfraß. Wurden Splinte schon mehrfach ausgetrieben, verlieren sie an Spannkraft und sitzen beim Wiedereinschlagen nicht mehr genauso fest wie zuvor; so kommt es, dass Splinte mit der Zeit locker werden. Werden Splintschenkel mehrfach auf- und zugebogen, können sie brechen. Nieten können durch extreme Überbeanspruchung oder im Alter ebenfalls Risse aufweisen und später brechen. Kleinste Anomalien können hier von Bedeutung sein: Übersehen Sie sie, kann es sein, dass Ihre frisch restaurierte Waffe nicht präzisions- oder gar nicht schusstauglich ist, weil Bauteile nicht dort sitzen, wo sie sollten.
Erstbegutachtung der Nieten & Splinte
Schritt für Schritt
Schritt 1:
Erste Sichtprüfung
Reinigen Sie den Bereich gründlich von altem Fett, Harz und Oberflächenrost. Prüfen Sie mit Lupe und Tastnadel, ob die Niet bzw. der Splint bündig und fest sitzt. Sind Risse vorhanden? Verformungen oder abgebrochene Schenkel? Besteht Grund zur Annahme, dass es sich bei den Splinten und Nieten nicht um Originale, sondern um Nacharbeiten, vielleicht schon Ersatzteile handelt? Könnte jemand bereits Reparaturen vorgenommen haben?
Schritt 2:
Funktions- & Spielprüfung
Üben Sie leichten Druck auf die verbundenen Bauteile aus. Bei Nieten darf keinerlei Spiel und kein Wackeln zu spüren sein; bei Splinten darf der gesicherte Bolzen axial nur das vom Hersteller vorgesehene Spiel haben und der Splint darf nicht von selbst herausfallen.
Schritt 3:
Vorgehen nach Bedarf
Ist der Splint beschädigt oder verbogen, ersetzen Sie ihn durch einen baugleichen, zum Alter der Waffe passenden Splint. Sitzt eine Niet zu locker, überprüfen Sie, ob vielleicht ein vorsichtiges Nachnieten (Aufstauchen) ausreicht. Falls nicht – oder falls ein Bruch oder starke Rostbildung an der Nietverbindung auftreten, muss die Verbindung mechanisch gelöst, ausgebohrt und neu gesetzt werden.
Was tun, wenn …
… die Nietlocker ist?
Prüfen Sie, ob das Material noch intakt ist. Falls kein Riss vorliegt, kann die Niet auf einer passenden Unterlage (Nietdopper/Amboss) durch vorsichtiges Nachnieten mit einem kleinen Kugelhammer wieder festgesetzt werden. Sollte dies nicht ausreichen, bohren Sie die Verbindung auf und setzen eine neue Nietverbindung.
… ein Splint festsitzt?
Wenden Sie in diesem Bereich keinesfalls Gewalt an. Sprühen Sie die Stelle mehrfach mit Kriechöl (z. B. Ballistol oder WD-40) ein und lassen sie es einige Stunden einwirken; danach sollte sich der Splint austreiben lassen. Hilft das nicht, erwärmen Sie die Stelle vorsichtig mit einem Heißluftfön. Durch thermische Ausdehnung lösen Sie den Rost. Versuchen Sie danach erneut, den Splint mit einem passenden Sprinttreiber auszutreiben.
… ein Schenkel bricht?
Bei historischen Drahtsplinten führt Materialermüdung oft zum Bruch. Der beschädigte Splint muss vollständig ausgetauscht werden, da er keine Sicherungswirkung mehr hat. Für den Erhalt der Historie wählen Sie am besten ein Ersatzteil aus zeitlich passendem Material (z. B. weicher Stahldraht oder Messing).
Ölsickerung
Stellenweise schwarze oder dunkelbraune Verfärbungen sind oft das Resultat einer jahrelangen Ölsickerung. Ignorieren Sie erste Anzeichen, wird das Holz dort über die Zeit schwammig, fault und das Finish behält unschöne, fleckige dunkle Höfe.
Bei einer Ölsickerung handelt es sich um über jahrzehntelang eingedrungenes Waffenöl, Waffenfett oder Metalloxide (Rostreaktionsprodukte), das sich an derselben Stelle angestaut hat. Das Schaftholz hat sich mit der chemischen Paste vollgesogen, was die Faserstruktur geschädigt hat und spätere Restaurationsschritte erschwert. Beim Festziehen der Schrauben drückt sich das Metall immer tiefer ins Holz, weil dieses durch seine Schwammigkeit nachgibt und sich verformt, aber nicht bricht. Eine weitere Folge des abgesickerten Öls und Waffenfettes ist, die Metallstellen, an denen eigentlich das Schmiermittel liegen sollte, freiliegen und entsprechend rostanfällig sind.
Wer seine Waffen regelmäßig reinigt und pflegt, beugt dieser Ölsickerung kontinuierlich vor und verhindert dadurch schleichende Langzeitschäden an der Waffe.
Ölsickerung erkennen & unterscheiden
Ölsickerungen entstehen primär an den Kontaktstellen zwischen Holz und Metall, ganz besonders im Bereich der Basküle (Systemgehäuse) sowie rund um die Schlossbleche oder an Schaftschrauben. Das Holz weist an den betroffenen Stellen eine dunkle, braunschwarze, speckig glänzende Oberfläche auf. Beim erhitzen dieser Stellen kann sich ein charakteristischer Geruch nach verharztem Mineralöl oder Schmierstoffen ausbreiten.
Prävention
Es gibt zwei sinnvolle Methoden, Ölsickerung über Jahre zu vermeiden. Die Erste ist die einfachste und günstigste: Die Waffe regelmäßig benutzen und auch reinigen. Je länger eine konservierte Waffe unangetastet im Schrank steht, desto mehr Zeit hat flüssiges Öl zum Hinabsickern und sich im Holz festzusaugen. Nehmen Sie die Waffe hin und wieder aus dem Tresor, reduziert sich das Risiko einer Ölsickerung allein schon durch die Veränderung der Lagerungsposition beim Transport und auf dem Schießstand. Und wenn Sie die Waffe regelmäßig reinigen, ist die Wahrscheinlichkeit hoch, dass Sie jene Stellen, an denen sich das Öl die letzte Zeit gesammelt hat, mitreinigen. Die zweite Option ist, bei der Waffenpflege ein Schmiermittel mit hoher Viskosität zu verwenden: Je höher die Viskosität, desto dickflüssiger ist das Mittel; und desto weniger verrinnt es.
Ölsickerung behandeln
Schritt für Schritt
Schritt 1:
Überschüssiges Öl herausschleifen oder herausschwitzen lassen
Tritt der Fleck nur an der Oberfläche oder den oberen Holzschichten auf, kann das Abschleifen der betroffenen Stelle bereits ausreichen, um ihn zu entfernen. Ist das Öl tief eingedrungen und der Fleck schwammig-weich, erhitzen Sie die betroffene Holzstelle mit einem Föhn bei ca. 50–60 °C aus sicherem Abstand. Das verharzte Öl verflüssigt sich durch die Wärme und steigt an die Oberfläche. Das austretende Öl wischen Sie sofort gründlich mit einem in Aceton getränkten Tuch ab.
Schritt 2:
Restentfettung
Rühren Sie aus Aceton und Magnesiumcarbonat oder feinem Talkum eine dicke Paste an und tragen Sie sie satt auf die dunkle Stelle auf. Das Aceton dringt tief in die Poren ein, verdünnt das restliche verharzte Öl und lässt es anquellen, damit es transportfähig wird. Nach dem Trocknen bürsten Sie das ölgetränkte Pulver einfach ab.
Bei extrem tiefer Ölsickerung decken Sie den betroffenen Bereich mit acetongetränkter Baumwolle ab und umwickeln Sie die Stelle stramm mit Frischhaltefolie. Durch das Ausbleiben von Lufttrocknung quellt das Aceton über mehrere Stunden selbst alte Verharzungen im Holzinneren an. Danach ziehen Sie die Folie ab und wischen mit frischem Aceton nach.
Schritt 3:
Aufbereitung zur Weiterbearbeitung
Ist alles Restöl aus der betroffenen Stelle absorbiert, benetzen Sie die Stelle leicht (!) mit einem feuchten Tuch mit destilliertem Wasser. Durch das Trocknen richten sich die Holzfasern auf. Nach dem Trocknen glätten Sie die aufgerichteten Fasern vorsichtig mit feinem Schleifpapier (Körnung 400 – 600) in Faserrichtung. Die ausgetrocknete Stelle tränken Sie gezielt mit stark verdünntem Grundieröl (oder Schaftöl mit etwas Balsamterpentin), bis das Holz kein Öl mehr aufsaugt. Dadurch wird das ausgetrocknete Gewebe wieder flexibel und der Farbton gleicht sich dem restlichen Schaft an.
Was tun, wenn …
…die Substanz am Systembett schwammig ist?
Mürbes Holz können Sie bei entsprechendem handwerklichen Geschick bis zu einem Gewissen Grad ausfräsen und mit Epoxidharz oder einem passenden Holz-Spleiß neu aufbauen. Besteht danach aber der überwiegende Teil des Holzschaftes aus solchen Korrekturarbeiten, empfiehlt sich stattdessen ein Austausch.
… eine größere Menge Restöl vorhanden ist?
Wiederholen Sie die Vorgehensweise mit dem Aceton-Umschlag mehrmals, bis das Restöl vollständig absorbiert ist und fahren Sie erst dann mit Schritt 3 fort.
… das Schaftholz wieder hell & trocken ist?
In diesem Fall dürfen Sie sich der Feinanpassung der Systembettung am Schaft widmen und anschließend die Stelle wieder mit verdünntem Grundieröl sättigen.
Leichtgängigkeit & Intaktheit der Schrauben
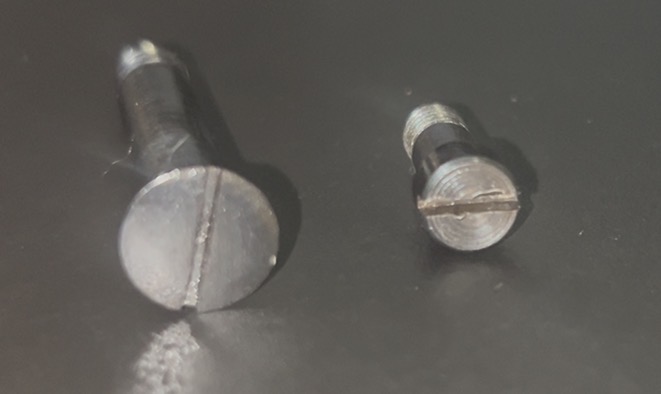
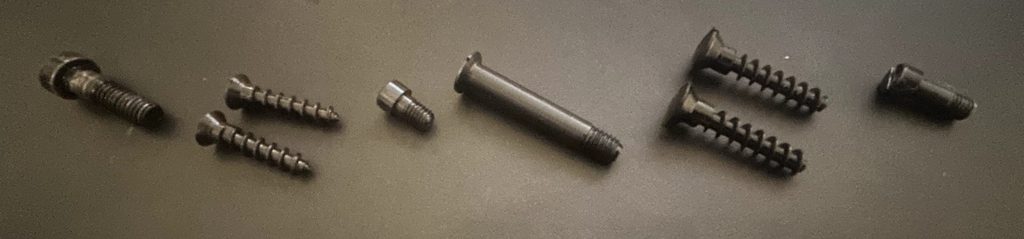
Die Möglichkeiten der Reparatur bzw. Restaurierung einer Waffe hängen zu einem beträchtlichen Teil von den Schrauben ab. Sind Schraubenköpfe abgenudelt, hat höchstwahrscheinlich jemand mit einem falschen Werkzeug daran gearbeitet. Sie stehen nun vor der Herausforderung, dass Sie die Schraube selbst mit dem richtigen Werkzeug nicht mehr hinausbekommen und Ihre Waffe weder zerlegen noch mit derselben Schraube zusammenbauen können.
Auch am Gewinde der Schraube kann sich einiges abspielen. Meist verbinden Schrauben zwei Komponenten unterschiedlichen Materials und ziehen einander fest. Im Falle von Eisen, Stahl oder Metall kann die Schraube gemeinsam mit dem Material mitrosten. Im Extremfall frisst sich der Rost derart fest, dass die Schraube – selbst, wenn der Schraubenkopf noch intakt ist und Sie das passende Werkzeug benutzen – sich keinen Millimeter bewegen lässt. Zu viel Gewalt und ein Abrutschen führen schnell zu einem selbst verursachten Loch oder Kratzer im Schaft.
Überprüfung der Schraubverbindungen
Schritt für Schritt
Schritt 1:
Zustandsüberprüfung
Betrachten Sie die Schlitze aller sichtbaren Schrauben mit einer Lupe. Ist der Schlitz aufgeweitet, gratig oder deformiert, wurde die Schraube mit unpassendem Werkzeug bearbeitet und muss nach der Demontage vorsichtig überarbeitet oder ersetzt werden.
Schritt 2:
Die sanfte Lösung
Verwenden Sie ausschließlich eine Schraubendreherklinge, die die gesamte Breite und Tiefe des Schlitzes exakt ausfüllt. Setzen Sie das Werkzeug im 90°-Winkel an, üben Sie kräftigen Druck nach unten aus und versuchen Sie mit Gefühl zu drehen. Spüren Sie sofort einen elastischen Widerstand oder stures Festgreifen? STOP! Keinesfalls weiterdrehen – das Gewinde muss chemisch und thermisch vorbehandelt werden.
Schritt 3:
Prüfen der Gewindegänge nach dem Ausdrehen
Drehen Sie die Schraube nach dem Lösen ganz heraus und reinigen Sie sie in einem Lösemittelbad von verharztem Fett. Inspizieren Sie das Gewinde mit einem Vergrößerungsglas: Sind die Gewindegänge beschädigt, flachgedrückt, rostig oder weisen sie Risse auf? Fahren Sie anschließend mit einer hellen Taschenlampe in das Innengewinde. Lassen sich gereinigte Schrauben von Hand leicht eindrehen? Ist das Gewinde im Rahmen, gleitet die Schraube sanft ohne zu wackeln, zu verkanten oder zu klemmen.
Was tun, wenn …
… Schrauben besonders fest sitzen?
Die Ursache für festsitzende Schrauben ist in der Regel entweder eine hochfeste Schraubensicherung oder die Schraube ist festgerostet. Bei Rost lassen Sie etwas rostlösendes Kriechöl einwirken. Bei Verdacht auf hochfeste Schraubensicherung erhitzen Sie die Schraube vorsichtig mit einem Lötkolben: Metall dehnt sich aus und lockert die Verbindung.
… Schrauben durchdrehen?
Drehen Schrauben durch, wurden sie davor meist zu fest angezogen: Nach zu fest kommt ab. Füllen Sie das ausgeleierte Loch mit Hartholzstäbchen, kleben Sie es fest und bohren Sie das Gewinde nach dem Trocknen neu. Bei Metallgewinden hilft meist nur das vorsichtige Nachschneiden oder der Einsatz eines etwas größeren Gewindes.
… Schrauben ausbrechen?
Hierbei handelt es sich meist um ausgerissenes Holz, das durch das Eindrehen einer zu dicken Schraube oder falsches Werkzeug beschädigt wurde. Bohren Sie das Loch sauber auf, leimen Sie einen passenden Holzdübel (Dübelstange) ein und schneiden Sie ihn bündig ab. Danach können Sie an derselben Stelle ein neues, stabiles Schraubenloch vorbohren.
Laufmündung
Die Beschaffenheit der Laufmündung ist für die Präzision von zentraler Bedeutung. Sie bestimmt maßgeblich den Abgangsfehler in jenem Augenblick, in dem das Geschoss den Lauf verlässt.
Eine unbeschädigte, symmetrische Mündung ohne Materialablagerungen und -ausbrüchen sorgt dafür, dass die hochgespannten Verbrennungsgase beim Austritt des Geschosses gleichmäßig nach allen Seiten entweichen. Befinden sich an der Mündung jedoch ungleichmäßige Ablagerungen oder Beschädigungen (z. B. eine Einkerbung durch unsachgemäße Reinigung mit dem Putzstock), entweichen die Gase an einer Seite eher.
Dieser asymmetrische Gasdruck wirkt wie ein Impuls auf den Geschossboden. Das Geschoss wird dadurch im Moment der Freigabe leicht aus der Ideallinie gebracht, nimmt ein Drehmoment auf und beginnt auf der Flugbahn zu taumeln.
Erstbegutachtung der Laufmündung
Schritt 1:
Grobreinigung der Mündungssenkung
Entfernen Sie sämtlichen Schmutz, altes Fett und Pulverrückstände an der Mündung gründlich mit Isopropanol und einem Baumwolltuch.
Schritt 2:
Lichtspiegelung
Leuchten Sie die Senkung (den Übergang vom flachen Mündungsrand zum Laufinneren) schräg an und betrachten Sie die Kanten mit der Lupe. Achten Sie auf Dellen, Einkerbungen, Einschläge von harten Gegenständen oder asymmetrische Abnutzungen. Der Mündungskranz muss einen perfekt gleichmäßigen, makellosen Kreis bilden.
Schritt 3:
Überprüfung auf Mikro-Grate
Fahren Sie mit einem trockenen Wattestäbchen vorsichtig im Kreis entlang der inneren Mündungskante. Bleiben feine Wattefäden an der Kante hängen, liegt ein feiner Grat vor, der das Geschoss beim Austritt beschädigt und in seiner Flugbahn und Stabilität beeinträchtigt.
Schritt 4:
Geschosssitz-Test
Setzen Sie ein neues Geschoss mit der Spitze voran geradlinig in die Mündung. Drücken Sie leicht darauf und versuchen Sie, das Geschoss seitlich zu kippen. Das Geschoss muss absolut zentriert, stramm und ohne spürbares Spiel sitzen. Rutscht der Geschossmantel fast bis zum Hülsenmund hinein, ist der Lauf trichterförmig ausgeschossen.
Laufprofil
Das Laufprofil einer Schusswaffe ist einer der maßgeblichen Faktoren für ihre Präzision. Idealerweise ist das Feld-Zug-Profil glatt, gerade und scharfkantig.Sind Stellen abgenutzt und wirken flachgedrückt, rundlich oder sind gar Stellen ausgebrochen, erleidet die Präzision Nachteile.
Ist ein Lauf ausgeschossen, hat er seine Präzisionsfähigkeitdauerhaft verloren. Durch die hohe Schussbelastung und Gaserosion nutzt sich das Feld-Zug-Profil ab und die Laufbohrung weitet auf. Das Geschoss greift nicht mehr optimal in die Züge und verliert die nötige Drallführung. Die mangelnde Rotation führt dazu, dass das Geschoss bereits im Lauf sowie auf der Flugbahn torkelt.
Überprüfung des Laufprofils
Felder, Züge, Ablagerungen & Ausbruchstellen
Außen lässt sich eine Waffe optisch vergleichsweise einfach aufhübschen. Im Inneren müssen alle Maße von vorne bis hinten auf den Mikrometer genau stimmen, um die technische Funktionalität sowie die Präzision der Waffe zu gewährleisten. Vor allem bei vorhandenen Rostnarben im Lauf ist dies nicht mehr zu schaffen, da das Laufmaterial dafür schlichtweg nicht mehr vorhanden ist, das es bräuchte. Kommen zum etwaigen Materialverlust im Laufinneren gleichzeitig Schmauchablagerungen oder Ausbruchstellen hinzu, wird das Schießen zum Glücksspiel.
Erstbegutachtung des Laufprofils
Schritt für Schritt
Schritt 1:
Beurteilung der Feldkanten
Blicken Sie mit einem Borescope von hinten in den Lauf und betrachten Sie die Flanken (die steilen Seitenwände) der Züge und Felder. Wirken die Kanten abgerundet, flach oder wie „weichgespült“, findet das Geschoss kaum noch Führung. Sind diese scharfkantig und klar definiert, steil und wirken gestochen scharf, ist das Laufprofil intakt und präzisionstauglich. Achten Sie darauf, ob Schmutz oder ungewollte Unebenheiten vorkommen.
Schritt 2:
Geschoss- & Mündungstest
Setzen Sie eine intakte Messlehre (Dummy-Patrone zu Messzwecken) oder ein einzelnes Geschoss mit der Spitze voran vorsichtig in die Mündung des Laufs ein. Bleibt das Geschoss weit vor der Hülse stecken und wackelt nicht, hat die Mündung noch volles Maß und führt das Geschoss. Rutscht das Geschoss fast bis zum Hülsenmund in den Lauf oder kippt es stark, ist der Mündungsbereich trichterförmig ausgeschossen oder durch falsche Putzstöcke aufgeweitet.
Schritt 3:
Übergangskonus
Fahren Sie mit dem Borescope an den Punkt, an dem das Patronenlager in den gezogenen Lauf übergeht. Achten Sie auf Abbrand: Bei stark geschossenen Waffen sind die ersten zwei bis fünf Zentimeter der Felder oft eingebrannt, schuppig oder gar nicht mehr vorhanden (Hitzerosion durch heiße Pulvergase).
Was tun, wenn …
… das Laufprofil abgenutzt, der Lauf ausgeschossen ist?
Ausgeschossene Läufe müssen ersetzt werden. Selbst ein Nachdrehen hätte keinen Sinn, da sich mit der Nachbearbeitung der Innendurchmesser des Laufes vergrößert und damit nicht mehr dem Kaliber entspricht, das der Hersteller vorgesehen hat.
… der Lauf Ablagerungen aufweist?
Reinigen Sie den Lauf innen und außen gründlich und verschaffen Sie sich einen Vorher-Nachher-Vergleich. Ist die Waffe sonst gut gepflegt, lassen sich die Ablagerungen meist vollständig entfernen und stellen kein Problem dar. Sollten Ablagerungen sich nicht entfernen lassen, geben Sie den Lauf in eine professionelle Reinigung: Festgefressene Ablagerungen können Geschosse im Lauf deformieren, was nachteilige Auswirkungen auf die Treffgenauigkeit hat. Ablagerungen an der Laufmündung führen zudem zu sofortigen Abgangsfehlern.
… es im/am Lauf Ausbruchstellen gibt?
Ausbruchstellen sind ein unwiederbringlicher Materialverlust. Mit solchen Läufen sollte aus Sicherheitsgründen nicht geschossen werden: Materialverlust kann zur Folge haben, dass die Laufwand insgesamt für eine bestimmte Gasdruckbelastung zu dünn ist und der Lauf dem Druck nicht mehr standhält. Der Lauf muss ausgetauscht werden.
Rost
Bei Rost an einer Waffe ist zwischen oberflächlichem Flugrost und tiefen Rostnarben zu unterscheiden. Abhängig vom Material zeigt sich Rost an Waffenteilen normalerweise in orange-bräunlicher Färbung.
Rost an außenliegenden Stellen ist unproblematischer als Rost im Patronenlager oder im Laufinneren.
Umgang mit Rost
Flugrost, Narben & rostige Mechanik
Oberflächlicher Flugrost lässt sich mit wenig Aufwand und meist ohne Rostlöser entfernen: Bei frühzeitiger Erkennung genügen ein Mikrofasertuch oder feine Stahlwolle (0000). Hauptursache für Flugrost ist eine Kombination aus Handschweiß, Feuchtigkeit sowie eine fehlende Feuchtigkeitsbarriere (z. B. Waffe nicht eingeölt). Die beste Prävention ist, die Waffe nach jedem Gebrauch mit einem ölhaltigen Tuch abzuwischen und im Waffenschrank auf die Luftfeuchtigkeit zu achten.
Rostnarben(Lochfraß) sind als Folge unbehandelter Korrosion spürbar und stellen einen Materialverlust dar. Fahren Sie mit einem Finger darüber, nehmen Sie Krater war. Das Nichtbehandeln von Flugrost gilt als Hauptursache für spätere Narben. Der durch sie entstandene Materialverlust kann dazu führen, dass bestimmte Abmessungen im Patronenlager nicht mehr stimmen, wodurch sich bei der Schussabgabe der Gasdruck räumlich anders verteilt. Das kann – je nach Intensität und Ausprägung – zu Funktionsstörungen mit schweren Folgen führen: Der Verschluss verriegelt nicht vollständig und bei Halbautomaten können zusätzlich Ladestörungen auftreten. Bei einer extremen Materialabtragung an den Verriegelungsstellen sind Laufstecker denkbar.
An mechanisch beanspruchten Stellen wie Verschlusswarzen, Schlagbolzenführung, Abzugsrasten oder Gleitschienen frisst Rost nicht nur das Material, er zerstört dadurch das feingewuchtete Zusammenspiel der Mechanik. Das bloße Wegschleifen von Rostnarben an diesen Kontaktflächen vergrößert die Toleranzen: Das System bekommt Spiel, Abzüge beginnen zu „kriechen“, Verschlussabstände stimmen nicht mehr oder die Waffe neigt zu Ladehemmungen. An hochbelasteten Teilen führt tiefer Lochfraß zudem zu einer Kerbwirkung und Spannungsspitzen, was unter der Schussbelastung schlagartig zu Materialbrüchen führen kann.
Erstbegutachtung von Rost
Schritt 1:
Grobe Trennung
Inspizieren Sie zuerst die sichtbaren Teile: Laufäußeres, Systemkasten, Kammerstängel, Abzug und Abzugsbügel und falls vorhanden den Hahn. Trennen Sie das Metall komplett vom Holzschaft und prüfen Sie die Unterseite des Laufs und den Stoßboden. Dort sammelt sich durch Schwitzwasser meist der schlimmste Rost.
Schritt 2:
Bestimmung des Rosttyps
Flugrost macht sich durch rötlichen, mehligen oder samtigen Belag auf der Oberfläche bemerkbar und lässt sich leicht wegwischen. Rostnarben sind kraterhafte Vertiefungen im Material. Passiver Rost ist durch dunkelbraune bis schwarze, glatte Verfärbungen zu erkennen. Dabei handelt es sch oft um eine stabile Altbrünierung bzw. Oxdydation – vorsichtig behandeln!
Schritt 3:
Tiefen-Check
Fahren Sie mit einer feinen Messingnadel vorsichtig über verdächtige dunkle Flecken oder Krater. Bleibt die Spitze in den Vertiefungen hängen oder krümelt rotes Pulver heraus, liegt aktiver Narbenrost vor. Die Tiefe der Narben entscheidet darüber, ob das Metall nach dem Entrosten plangeschliffen werden kann oder ob die Narben als historische Spuren erhalten bleiben; vorausgesetzt, sie möchten den vorhandenen Lauf wieder verwenden und nicht ersetzen.
Schritt 4:
Überprüfung funktionsrelevanter Teile
Prüfen Sie Gewinde, Verschlussabstände und Führungsrillen der Kammer auf Rost. Rost an diesen Kontaktflächen führt zu schwergängiger Mechanik.
Beschuss
Der Beschuss bestätigt amtlich die technische Erprobung einer Waffe auf ihre Funktion bzw. Funktionssicherheit. Beim sog. Beschusstest durchläuft die Waffe mehrere Prüfetappen. Ausschlaggebend ist vor allem der Endbeschuss: Dabei wird aus der Waffe spezielle Beschussmunition abgefeuert, die mehr Treibladung enthält als handelsübliche Munition. Hält die Waffe ohne Funktions- und Sicherheitseinbußen diesem Endbeschuss stand, bekommt sie nach der Endkontrolle ihr Beschusszeichen und darf in Verkehr gebracht und geschossen werden.
Umgang mit Waffenkennzeichnungen
Beschussstempel, Waffennummer & Co.
Fehlt der Beschuss oder wurde er durch Rost/Schleifen unleserlich, droht nicht bloß Lebensgefahr beim Schießen – spätestens bei der nächsten Vorlage beim Beschussamt wirft ein fehlender Beschuss Fragen auf. Das Abfeilen und Unkenntlichmachen von speziellen Waffenkennzeichnungen wird gerne von Kriminellen praktiziert, um Herkunft und Reiseweg der Waffe zu verschleiern. Je nach Situation und Kontext könnten Sie sich beim Waffe restaurieren durch das Zerstören dieses amtlichen Prüfzeichens sogar strafbar machen. Bei einer Sammlerwaffe mindert der nachträgliche Verlust des Beschussstempels den Wert der Waffe massiv; ebenso aber das nachträgliche Anbringen, wenn vorher keiner da war. Wenn Sie wissen wo die zierlichen Beschusszeichen und Seriennummern sitzen, können Sie diese Stellen beim Entrosten, Polieren oder Neu-Brünieren gezielt aussparen.
Erstanalyse von Beschuss & Co.
Schritt für Schritt
Schritt 1:
Systematische Suche nach Zeichen & Nummerngleichheit
Werfen Sie einen Blick auf die höchstbeanspruchten Teile der Waffe. Idealerweise finden Sie folgende Zeichen und Stempel:
Herstellername (z. B. Schriftzug, Logo) Herstellungsdatum (Zahlen- oder Buchstabenformat) Seriennummer Modellbezeichnung Kaliberangabe Beschussstempel (mind. 1)
Modernere Waffen verfügen zusätzlich über einen CIP-Stempel; bei älteren Waffen fehlt dieser, das stellt juristisch aber kein Problem dar. Datumsangaben können als Ziffern oder Buchstaben vorkommen. Zudem kann ein und dieselbe Waffe mehrere Datumscodes aufweisen; z. B. ein „2B im Kreis“ vom Beschussamt und ein „BWY“ vom Hersteller. Auf manchen Waffen, nicht auf allen, sind auch Länderkürzel zu finden; insbes. dann, wenn die Waffen in einem Drittstaat hergestellt wurden und für den Export vorgesehen waren.
Handelt es sich bei dem vorliegenden Waffenmodell um eine Schreckschuss oder Druckluftwaffe, kommen weitere Kennzeichnungen hinzu, die sich je nach Herstellungs- und Prüfungsland unterscheiden. In Deutschland produzierte Druckluftwaffen müssen beispielsweise ein „F im Fünfeck“ aufweisen; Schreckschusswaffen ein „PTB mit Prüfnummer im Kreis“.
Schritt 2:
Entziffern & Reinigen
Oft sind die winzigen Zeichen mit altem Fett oder leichtem Flugrost zugesetzt. Fahren Sie niemals mit Schleifpapier oder harten Stahlwerkzeugen über die Stempel: Reiben Sie die Stelle vorsichtig mit Isopropanol und einer weichen Messingbürste ab.
Schritt 3:
Aktualität & Gültigkeit überprüfen
Gleichen Sie, wenn vorhanden, das Beschusszeichen mit der aktuellen Liste der gültigen Prüfzeichen ab. Entspricht der Stempel einem dieser Prüfzeichen (oder einem der Prüfzeichen aus einem anderen Staat, dessen Zeichen in Österreich anerkannt werden), ist die Waffe rechtlich und technisch betriebsbereit.
Ist ein Beschussstempel vorhanden, aber kaum lesbar oder wurde er bewusst mit einem X gekennzeichnet, ist der Beschuss ungültig, auch wenn der Stempel einem der gültigen Beschusszeichen entspricht. Das ist häufig bei Sammlerexponaten oder zufälligen Dachbodenfunden der Fall. Die Waffe muss nach den Restaurierungsarbeiten zwingend für einen Neubeschuss beim Beschussamt eingereicht werden – noch bevor Sie selbst damit zum Schießstand fahren.
Was tun, wenn …
… die Waffe keinen gültigen Beschuss hat?
In diesem Fall muss Ihre Waffe, bevor Sie selbst den ersten Schuss damit abgeben, unbedingt dem Beschussamt für eine technische Erprobung vorgelegt werden. Nur, wenn die Waffe den Beschusstest besteht und ihren Beschusstempel bekommt, dürfen Sie sie auf einer Schießanlage verwenden.
… keinen CIP-Stempel hat?
Juristisch ist dies kein Problem: Es gibt Waffen, die älter sind als die CIP-Institution und haben trotzdem ein gültiges Beschusszeichen. Solange das Beschusszeichen gültig ist, dürfen Sie die Waffe auch verwenden. Unterziehen Sie Ihre Waffe aber einem Beschusstest, bekommt sie zusätzlich zum Beschusszeichen einen CIP-Stempel mit.
Fischhaut
Die Fischhaut (engl. Checkering) ist ein eingraviertes Muster aus klitzekleinen Karos auf den Griffflächen eines Gewehrschafts. Sie befindet sich typischerweise am Pistolengriff und am Vorderschaft – genau dort, wo der Schütze die Waffe greift, damit ihm genau das besser gelingt.
Über die Jahre und bei entsprechend häufiger Verwendung setzt sich die Fischhaut mit altem Waffenfett, Handschweiß, Staub oder dickem Lack zu oder wird durch unsachgemäßes Handling flachgescheuert. Eine Vorab-Prüfung entscheidet darüber, wie die Fischhaut geschützt oder gereinigt werden muss, bevor überhaupt Werkzeug an den Schaft angelegt wird. Pauschal gilt: Eine vorhandene und intakte Fischhaut zu schützen und zu erhalten ist einfacher, als eine flachgeschliffene neu zu schneiden.
Umgang mit der Fischhaut
Behalten, abschleifen, nacharbeiten?
Aus der Perspektive eines Waffenrestaurators ist die Fischhaut eine Schwachstelle. Je feiner die Fischhaut, desto mühsamer ist ihre Reinigung und auch das Nachschneiden. Vorsicht ist vor allem beim Abtragen der Schaftbeschichtung geboten: Schnell wird von der Fischhaut zu viel weggeschliffen und das Muster bis zur Unkenntlichkeit zerstört. Die Rillen mit dem Fischhautmeißel zu säubern und Linie für Linie nachzuschneiden erfordert wahrlich handwerkliches Geschick und Übung. Umgekehrt: Wird die Fischhaut nie von alten Ölresten und Handschweiß befreit, kann frisches Schaftöl auch keine pflegende oder aufhübschende Wirkung entfalten. Sollten Sie sich die Bearbeitung der Fischhaut nicht zutrauen, kann ein Büchsenmacher helfen – überlegen Sie aber unbedingt vor dem ersten Arbeitsschritt, ob Sie die Fischhaut wirklich selbst mitbearbeiten möchten.
Erstanalyse & Vorbereitung der Fischhaut
Schritt für Schritt
Schritt 1:
Bestandsaufnahme, Typ bestimmen
Prüfen Sie unter hellem Licht mit der Lupe den Zustand Fischhaut. Sind die Linien klar und deutlich zu erkennen und zu erfühlen? Ist das Muster mit Lack zugesetzt? Wenn die Rillen voll mit glänzendem Klarlack sind, muss dieser chemisch herausgebeizt werden. Wichtig zu wissen, ist, ob die Fischhaut geschnitten oder geprägt ist. Geschnittene Fischhaut hat scharfe Pyramidenspitzen; geprägte (oft bei günstigeren Massenwaffen) wirkt flach und abgerundet. Wenn Sie planen, die angrenzenden Holzflächen abzuziehen oder zu schleifen, müssen Sie die Fischhaut exakt abkleben. Drücken Sie hochwertiges Kurvenband präzise an die Ränder der Fischhaut an, sodass kein Schleifpapier versehentlich die äußeren Rauten beschädigen kann.
Schritt 2:
Reinigungs-Check
Fahren Sie vorsichtig mit der Spitze eines Holz-Zahnstochers durch ein paar Rillen. Kratzen Sie weichen, schwarzen Schmodder heraus, ist die Fischhaut stark mit altem Fett und Schmutz zugesetzt. Sie muss noch vor allen Schleifarbeiten trocken gebürstet und entfettet werden.
Schritt 3:
Abnutzung & Fehlerbild
Achten Sie dort, wo der Handballen aufliegt, auf abgetragene, flache Stellen oder ausgebrochene Rauten an den Rändern. Notieren Sie sich diese Stellen: Hier muss später nachgeschnitten oder vorsichtig nachgearbeitet werden.
Was tun, wenn …
… die Fischhaut mit Schweiß und Fett zugeklebt ist?
Verzichten Sie auf zu grobes Werkzeug und nutzen Sie chemisch-thermische Methoden. Weichen Sie den verharzten Schmutz mit Aceton oder Spezial-Entfetter ein und saugen Sie das aufgeweichte Fett mit einem feuchten Baumwolltuch unter gleichmäßiger Hitzeeinwirkung aus den Holzporen heraus. Schrubben Sie die Rillen danach mit einer weichen Bürste sauber.
… von der Fischhaut zu viel weggeschliffen wurde?
Sollte das Muster punktuell flach geschliffen worden sein, schneiden Sie das bestehende Rautennetz mit einem Fischhaut-Mulefuß vorsichtig tiefer nach, bis die Pyramiden wieder spitz zulaufen. Wurde so viel Holz abgetragen, dass eine tiefe Delle entstanden ist, glätten Sie das gesamte Feld plan, leimen ein passgenaues Holzpflaster ein und schneiden die Fischhaut darauf komplett neu.
Systembettung
Die Systembettung ist die Nahtstelle zwischen dem Lauf und Systemkasten und dem Holzschaft. Ihre Passgenauigkeit ist maßgeblich verantwortlich für die Präzisionsleistung des Gewehrs. Bei einer Repetierbüchse muss das System spielfrei, flächig und spannungsfrei im Schaft sitzen. Hat das System Spiel oder ist der Schaft verzogen, überträgt sich der Rückstoß ungleichmäßig auf das Holz. Die Folge sind nicht nur einseitige Belastung und Materialermüdung, sondern auch schlechtere Schussleistungen mit entsprechender Links- oder Rechtslastigkeit. Mittelfristig kommt es zu Schaftbrüchen durch punktuelle Überlastung.
Holz schwindet im Laufe von Jahrzehnten vor allem quer zur Faserrichtung. Dadurch entstehen typische Schäden: Die Abzugsbügel oder die Schaftkappe stehen plötzlich ein bis zwei Millimeter über das Holz hinaus, weil das Holz „geschrumpft“ ist oder die Systemschrauben lassen sich nicht mehr festziehen, weil es zwischen Schraubenkopf und System nachgegeben hat.
Überprüfung der Systembettung
Asymmetrie, Spannung & Spiel
Zur Überprüfung der Systembettung auf Asymmetrien, Spannung und Spiel eignen sich unterschiedliche Methoden. Eine davon ist die Sichtprüfung bei gutem Licht mit einer Lupe. Glänzende, stark abgeriebene Stellen deuten auf punktuelle Belastung (Druckstellen) hin, während unangetastete Holz- oder Harzflächen auf fehlenden Kontakt zwischen Holz und Systemkasten hinweisen.
Wollen Sie Abweichungen vom SOLL-Zustand auf den Grund gehen, empfiehlt sich eine dünne Schicht Prüfblau, Ruß oder ein wasserlöslicher Marker. Trennen Sie den Systemkasten vom Holzschaft, tragen Sie die Substanz auf die betroffenen Stellen auf und setzen Sie das Gewehr wieder zusammen: Nach dem Anziehen der Systemschrauben zeigt das Übertragsbild am Schaft exakt, wo vollflächiger Kontakt besteht und wo Hohlräume liegen.
Bei angezogenen Systemschrauben versuchen Sie, eine dünne Fühlerlehre (z. B. 0,05 mm bis 0,10 mm) zwischen Schaftwand und System zu schieben, um Asymmetrien oder Spaltmaße zu identifizieren.
Die präziseste Methode zur Erfassung von mechanischer Spannung ist die Messuhren-Methode: Sie befestigen eine Messuhr mit Magnetstativ am Schaft und den Messtaster setzen Sie auf den Lauf oder das System. Je geringer der Zeigerausschlag ist, desto besser für Sie: Idealerweise bewegt sich der Zeiger zwischen 0,00 und 0,01 mm. Bei Standard-Jagdwaffen gilt ein Toleranzbereich von 0,01 bis 0,02 mm noch als akzeptabel. Ab 0,02 mm herrscht Handlungsbedarf: Rückt der Zeiger beim Lösen einer Schraube spürbar ab, dann federt der Lauf bzw. das System in seine ungenutzte Entspannungslage zurück. Das bedeutet: Im festgezogenen Zustand wird die Hülsenbrücke mechanisch krummgezogen. Mögliche FOlgen: Treffpunkte wandern, die Streuung vergrößert sich, die Optik verspannt (Linsenbruch, undichte Rohre) oder der Schaft bricht durch permanenten einseitigen Druck.
Mängel an der Systembettung erkennen
Schritt für Schritt
Schritt 1:
Papiertest – der freischwingende Lauf
Freischwingende Läufe dürfen nicht zu starr sitzen. Zur Überprüfung ziehen Sie einen doppelt gefalteten Papierstreifen unter dem Lauf von der Mündung bis zum System nach hinten. Gleitet er widerstandslos durch, auch wenn das Gewehr auf dem Sandsack aufliegt und Sie Druck auf den Vorderschaft ausüben, ist der Lauf freigängig und entspricht dem SOLL-Zustand.
Spannung prüfen Sie mit einer Messuhr am Vorderschaft, deren Taster auf dem Lauf aufliegt. Wenn Sie die Systemschrauben lösen und sich der Zeiger um mehr als 0,02 mm bewegt, wird der Lauf vom Schaft verbogen. Ein leichter Klopftest am Vorderschaft gibt Aufschluss: Ein ungespannter Lauf klingt metallisch nach, bei Kontakt klingt es dumpf.
Auf Asymmetrie testen Sie, indem Sie das Spaltmaß links und rechts mit einer Fühlerlehre vergleichen. Bei einem mittigen Sitz sind beide Seiten identisch. Abweichungen deuten auf einen verzogenen Schaft oder eine schiefe Bettung hin.
Schritt 2:
Prüfung des Systemspiels in Länge & Höhe
Um das Höhenspiel zu kontrollieren, verüben Sie bei unverschraubtem System wechselnden Druck auf Laufansatz und Gehäuseende: Wippt das System oder lässt sich eine 0,05mm-Fühlerlehre unter die Auflageflächen schieben, liegt vertikales Spiel vor. Mit einer am Schaft montierten Messuhr lässt sich die Bewegung beim Niederdrücken exakt messen.
Das Längsspiel betrifft den Sitz des Rückstoßstollens. Schieben Sie das unverschraubte System von Hand vor und zurück, um ein etwaiges vorhandenes Spiel zu erfühlen. Während an der Vorderseite des Stollens ein minimaler Spalt normal ist, muss die Rückseite völlig spielfrei anliegen. Ein Test mit Prüfblau zeigt, ob die Rückseite den Rückstoß flächig aufnimmt.
Schritt 3:
Sichtkontrolle auf Asymmetrie
Ist die Waffe zusammengebaut, blicken Sie von der Mündung entlang des Vorderschafts, um zu prüfen, ob der Spalt links und rechts gleichmäßig verläuft. Ein ungleicher Schattenwurf verrät sofort einen verzogenen Schaftkanal. Bei einem ausgebautem System untersuchen Sie die Bettungsflächen im Schaft. Ungleich verteilte Glanz- und Abnutzungsstellen zeigen, dass das System schief aufliegt. Für ein eindeutiges Bild bestreichen Sie das Gehäuse dünn mit Prüfblau und setzen es kurz ein. Überträgt sich die Farbe nur einseitig auf den Schaft, liegt eine deutliche Asymmetrie vor.
Was tun, wenn …
… merklich Spiel im System vorhanden ist?
Spiel führt dazu, dass das Systemgehäuse beim Schuss wandert. Hier hilft eine punktuelle oder vollständige Säulenbettung. Zusätzliche Metallbuchsen um die Systemschrauben verhindern das Stauchen des Materials, während die Bettung den Rückstoßstollen passgenau und spielfrei blockiert.
… das Material sichtbar verzogen ist?
Bei verzogenem Holz- oder Kunststoffmaterial müssen Sie die alte Bettungsfläche im Schaft großzügig ausfräsen oder ausstechen, um Platz zu schaffen. Anschließend wird das System mithilfe einer Epoxidharz-Systembettung im entspannten Zustand neu im Schaft zentriert und eingegossen. Hierbei gilt es, besonders darauf zu achten, dass die Endmaße nach der Neubettung nicht unverhältnismäßig stark vom Originalmaß abweichen, da ansonsten das Systemgehäuse nicht mehr in den Schaft passt.
… einseitig Spannung entsteht?
Überprüfen Sie, ob die Bettungsflächen auf unterschiedlicher Höhe liegen oder die Systemschrauben schief anstehen bzw. am Schaftboden anstoßen. Entfernen Sie punktuelle Hochpunkte (Druckstellen) vorsichtig mit einem Schaber oder Dremel, bis das System völlig plan aufliegt. Alternativ führen Sie eine vollständige Neubettung durch, um die spannungsfreie Passform wiederherzustellen. Achten Sie auch hier auf die Einhaltung der originalen Maße der Systembettung.
Schädlingsbefall
Holzschädlinge wie der Gewöhnliche Nagekäfer (ugs. „Holzwurm“) oder Anobien fressen sich durch das Innenleben des Holzschaftes und zerstören seine Substanz über lange Zeit unbemerkt. Im Extremfall bleibt nichts als eine Schwammstruktur: Derartige Materialverluste sind irreparabel und der Schaft könne bei jedem nächsten Schuss brechen. Je nach Art des Schädlings kann aktiver Befall vom Holzschaft auf andere Waffen oder auf das Holz der gesamten Werkstatteinrichtung übergreifen.
Überprüfung auf Schädlingsbefall
Die Überprüfung des Schaftholzes auf Schädlingsbefall bewahrt Ihre Werkstatt, Werkzeuge und weitere Waffen vor einer Ausbreitung. Kleine kreisrunde Löcher (ø 2-3 mm) im Schaft sind ein schweres Indiz, dass es einen Befall gegeben hat; die Holzstruktur ist sehr warhscheinlich zerstört. Befindet sich noch Fraßmehl in den Löchern, ist der Schädlingsbefall akut und die Schädlinge fressen gerade am Material. Auch „taubes“ oder hohl klingendes Holz (Klopftest) weist auf Schädlinge hin.
Stellen Sie aktiven Befall fest, lagern Sie die Waffe bzw. den Schaft möglichst abseits. Vermeiden sie Kontakt zu anderen Waffen und hölzernen Einrichtungsgegenständen, bis Sie an der Schädlingsbekämpfung arbeiten können.
Gegenmaßnahmen
Früh genug erkannt, können Sie vor dem Einsatz von Lauge, Ölen oder Schleifwerkzeug mit chemischen oder thermischen Methoden gegen aktiven Schädlingsbefall vorgehen. Bröckelt das Holz aber bereits an mehreren Stellen heraus und weist eine Schwammstruktur auf, ist der Schaft nicht mehr zu retten. Es besteht höchstes Sicherheitsrisiko – bitte nicht damit schießen! Hier hilft nur ein neuer Schaft.
Schädlingsbefall erkennen
Schritt für Schritt
Schritt 1:
Ausflugslöcher kartieren & messen
Suchen Sie den Schaft akribisch nach kleinen Löchern ab. Achten Sie besonders auf Hirnholzbereiche, etwa unter der Schaftkappe, der Stirnseite des Vorderschafts und die unbehandelte Systemausfräsung.
Schritt 2:
Aktiven & inaktiven Befall unterscheiden
Legen Sie den Schaft flach auf ein schwarzes Tuch oder Papier und klopfen Sie vorsichtig mit Klopfholz über den Schaft. Rieselt helles, mehlartiges Holzpulver heraus, ist der Befall akut.
Fällt kein Mehl heraus, machen Sie den Klebeband-Test: Kleben Sie ein Stück transparentes Klebeband stramm über die Ausflugslöcher und lassen Sie den Schaft ein bis zwei Wochen warm liegen. Durchschlagen neue Käfer das Band, ist der Wurm noch da.
Schritt 3:
Tiefenprüfung
Führen Sie eine feine Nadel vorsichtig in ein Loch ein. Stößt die Nadel nach ein bis zwei Millimetern auf harten Widerstand? Dann ist der Schaden lokal begrenzt und kann noch gerichtet werden. Rutscht die Nadel ohne Widerstand tief ab oder bricht die Oberfläche ein, ist der Schaft im Inneren zerstört.
Was tun, bei …
… aktivem Schädlingsbefall?
Isolieren Sie die Waffe umgehend und leiten Sie eine thermische Behandlung des Schaftes oder eine chemische Bekämpfung der Schädlinge ein.
… inaktivem Schädlingsbefall?
Wenn sonst keine Arbeiten gewünscht/notwendig sind, verfestigen Sie die Fraßkanäle mit Harz oder Kitt und konservieren Sie das Holz.
… keinem Schädlingsbefall?
Fahren Sie mit der optischen Erfassung des Zustandes Ihrer Waffe fort.
Risse, Dellen & Materialausbrüche im Holz
Risse im Holz – besonders im Verschluss- und Handbereich – dehnen sich unter dem Rückstoß schlagartig aus. Ignorieren Sie sie, droht ein Schaftbruch beim Schuss. Risse, Dellen und Ausbruchstellen sind die häufigsten Schäden an alten Jagd- und Militärbüchsen.
Bei einer Delle sind die Holzfasern oft nur gestaucht, nicht durchtrennt; sie quellen unter Wasserdampf auf und bewegen sich nahezu vollständig in ihre ursprüngliche Position vor der Delle zurück.
Ausbruchstellen entstehen vor allem an den dünnen Holzlippen entlang des Systems, an der Abzugsgruppe oder der Schaftkappe, bei heftigem Gegenschlagen können Sie aber an jeder Stelle des Holzschaftes auftreten. Die häufigsten Ursachen sind Erschütterungen und unsachgemäße Montagen bzw. Demontagen. Ausgebrochene Teile können je nach Ausprägung mit einem optisch passenden Stück Altholz ersetzt werden.
Bei Rissen ist zwischen Spannungsrissen und Oberflächenrissen zu unterscheiden. Oberflächenrisse sind für gewöhnlich harmlos und entstehen durch falsche Trocknung oder Lagerung. Spannungsrisse sind hingegen sicherheitskritisch, da sie sich bei jedem Schuss weiter durch das Holz ausbreiten.
Prävention
Zur Vermeidung von Rissen, Dellen und Ausbrüchen empfiehlt sich ein materialschonender Umgang mit der ganzen Waffe. Sie sollte nicht an Ecken oder Kanten anstoßen, beim Schießen sollten Sie stets das für die Waffe vorgesehene Kaliber verwenden. Überladene Munition ist nicht anzuraten und käme – abseits eines Beschusstests – einer unsachgemäßen Waffenhandhabung gleich. Jede äußere mechanische Einwirkung, ob nun Druck, Stoß, Stich oder welcher Form auch immer, ist ein möglicher Grund für einen Riss, eine Delle oder einen Materialausbruch.
Die Überprüfung des Schaftholzes auf Risse, Löcher oder ausgebrochene Stellen ist primär visueller und haptischer Natur und sollte immer vor irgendwelchen mechanischen Arbeiten erfolgen. Stellen Sie beispielsweise erst nach einer Lackierung fest, dass an einer versteckten Stelledoch ein Riss vorhanden ist, können Sie ihn nicht mehr verkleben, da auf dem Lack kein Leim hält.
Risse, Dellen & Materialausbrüche behandeln
Schritt für Schritt
Schritt 1:
Sichtprüfung & vorsichtiger Biegetest
Suchen Sie den Schaft unter gutem Licht auf Haarrisse ab; besonders am Systemübergang und Magazinschacht sowie ähnlichen Belastungszonen. Setzen Sie den Schaft vorsichtig mit der Hand leichten Torsionskräften aus, um zu sehen, ob Risse aufklappen.
Schritt 2:
Tiefenkontrolle
Überprüfen Sie mit einer geeigneten Sonde, ob es sich bei einem Riss nur um einen oberflächlichen Riss handelt oder ob er in den Schaft hineinreicht.
Schritt 3:
Fehlstellen suchen & betroffene Stellen markieren
Alle Risse sowie alle Stellen, andenen Holz weggebrochen ist, markieren Sie farblich, damit Sie in weiterer Folge deren Ausbreitung überwachen können.
Was tun, bei …
…Haarrissen & feinsten Brüchen?
Injizieren Sie dünnflüssiges 2-Komponenten-Epoxidharz oder Holzleim (D4) unter Druck in den jeweiligen Riss oder Bruch, um die Stelle zu verkleben.
… Materialausbruch & großen Fehlstellen?
Verwenden Sie Holzdübel oder Messingstifte zur Verstärkung des Materials oder passen Sie ein passendes Holzstück (Spleiß) ein. (Dieses sollte optisch zur Holzart und Maserung des Schaftes passen.
… Dellen?
Tropfen Sie destilliertes Wasser direkt auf die Delle und lassen Sie es kurz einziehen. Legen Sie ein feuchtes Baumwolltuch darauf und erhitzen Sie es punktuell mit der Spitze eines heißen Bügeleisens, ohne über den Schaft zu schleifen. Der entstehende Wasserdampf lässt die kollabierten Holzzellen wieder in ihre Ursprungsform aufquellen. Nach dem Abkühlen lassen Sie die Stelle 12h trocknen und egalisieren die aufgerichteten Fasern mit feinem Schleifpapier (400er).
Schimmelbefall
Pilzkulturen zersetzen das Lignin im Holz: Es wird morsch, weich und verliert an mechanischer Festigkeit. Beim Trockenschleifen von verschimmeltem Holz atmen Sie gefährliche Schimmelsporen ein; umgekehrt haften Öle oder Lacke auf schimmelndem Holz nicht gleichmäßig und bilden Flecken. Der Schimmel muss also raus, wenn Sie am Ende ein schönes, ebenmäßiges Holzbild erreichen wollen. Ignorierter Schimmelbefall führt früher oder später zu Fäulnis und Geruchsbelästigung und überträgt sich während der Aufbewahrung auch auf andere Waffen mit Holzschaft.
Überprüfung auf Schimmelbefall
Schimmelbefall ist oft durch eine Sichtprüfung zu erkennen: Zieren kleine weiße, gräuliche, grünliche oder schwarze Punkte den Holzschaft, die dort eigentlich nicht hingehören, handelt es sich meist um Schimmelflecken. Um sicher zu gehen bieten sich eine Geruchsprobe (riecht das Holz muffig?), ein UV-Licht-Check (Schimmelsporen fluoreszieren) sowie ein Drucktest an verfärbten Stellen an (sind diese weich?).
Tritt Schimmel als flächendeckender weiß-grauer Schleieram gesamten Schaft auf und fühlt sich mehlig an, ist die Ursache eine zu hohe Luftfeuchtigkeit, die sich gleichmäßig um den gesamten Holzschaft gelegt hat. Meist ist der Befall nur oberflächlich und lässt sich mit Abwischen und verbesserten Lagerungsbedingungen legt.
Pünktchenbildung ist ein Indiz fürSchimmelnester und Sporenherde und meist auf Kondenswasser zurückzuführen. Die Punkte sind oft die Sporenkeime, die bereits leicht in die obersten Holzschichten eingedrungen sind; das Holz muss behandelt und der Schimmel aktiv abgetötet werden. Abwischen genügt nicht.
Blau-weißliche Nester an einzelnen versteckten Stellen (meist in der Systemausfräsung, unter der Schaftkappe oder hinter den Riemenbügeln) sind die Folge von eingeschlossener Feuchtigkeit, die nicht entweichen kann. Da die Systemausfräsung des Holzes meist nicht beschichtet ist, findet der Schimmel hier den perfekten Nährboden. Leider erkennt man diese Schimmelform erst beim Zerlegen; das Holz ist dort meist extrem aufgeweicht oder tief zersetzt.
Ein streifenartiger, einseitiger Schimmelbefall mit meist dunklen Flecken tritt auf, wenn die Waffe nach längerer Zeit des Liegens im Freien (z. B. nach der Jagd im Nieselregen) nur auf einer Seite nass wird und nach dem Transport im Futteral verbleibt. Der Stoff saugt sich mit dem Wasser voll und liegt stundenlang am Schaft an. Oft löst sich der Schaftlack einseitig ab oder das Ölfinish wird komplett ausgewaschen, sodass der Pilz tief in die Holzfaser eindringt.
Gegenmaßnahmen
Schimmelsporen überleben im Holzgewebe. Halbherzige Maßnahmen führen zum Wiederausbruch unter einer neuen Schaftbeschichtung und die Schimmelflecken kommen wieder. Die beste Prävention ist eine trockene Lagerung der Waffe: Die ideale Luftfeuchtigkeit am Aufbewahrungsort liegt bei 45 – 55 %. Zu viel Luftfeuchtigkeit fördert die Schimmelbildung, zu wenig lässt das Holz austrocknen und macht es spröde. Vor allem, wenn Ihre Waffe häufig feuchten Witterungsbedingungen ausgeliefert ist (Jagd) sollten Sie sie nicht feucht zurück in den Waffenschrank stellen. Die Feuchtigkeit staut sich im geschlossenen Raum, da die Luft nicht zirkulieren kann; und alle anderen Waffen leiden mit. Ist der Schimmel bereits da, müssen die Sporen zuerst abgetötet werden und das Holz anschließend gut bei Raumtemperatur trocknen, damit das Holz wieder biologisch rein ist.
Schimmelbefall erkennen & interpretieren
Schritt für Schritt
Schritt 1:
Sichtprüfung auf Schimmelbefall
Halten Sie Ausschau nach den typischen Schimmelflecken. Dieweißlichen, gräulichen, grünlichen oder schwarzen Punkte können am gesamten Schaft auftreten, aber auch nur auf einer Seite. Manchmal ist der Schaft gar nicht vom Schimmelbefall betroffen; in der unbehandelten Systembettung unter dem Lauf gedeiht er der Pilz umso besser. Vergessen Sie nicht auf weiche Stellen mit dunkler Verfärbung zu achten (evtl. Fäulnis).
Schritt 2:
UV-Licht-Check
Die meisten Schimmelsporen fluoreszieren, wenn man sie mit UV-Licht beleuchtet. So tauchen auch äußerlich unsichtbare Sporen auf und Sie können besser abschätzen, ob der Befall nur oberflächlich oder tiefsitzend ist.
Schritt 3:
Abschätzung des Feuchtigkeitsgrades
Zu feuchtes Holz (über 12 %) arbeitet, verzieht sich und lässt Öle und Lacke nicht aushärten. Versiegeln Sie feuchtes Holz, schließen Sie Restfeuchte ein – Fäulnis und Schimmel von innen sind die Folge. Stellen Sie ein Messgerät auf die jeweilige Holzart des Schaftes ein (meist Nussbaum oder Buche) und setzen Sie an verdeckter Stelle (z. B. Inlettung/Schaftkappe) an. Führen Sie die Messung an 3 Punkten durch (z. B. Schaftkappe, Griff, Vorderschaft) und vergleichen Sie die Werte. Der Zielwert für Waffenschäfte liegt bei 8 – 10 % Restfeuchte).
Was tun, bei …
… oberflächlichem Schimmelbefall?
Lassen Sie den Schaft über einige Tage bis Wochen trocknen und bürsten Sie den Belag im Freien trocken ab. Reiben Sie den Schaft anschließend mit Isopropanol (mind. 70–80 %) ab und halten Sie ihn damit ca. 5 – 10 Minuten lang feucht, um die Zellwände der Schimmelsporen zu zerstören. Lassen Sie den Schaft an einem gut belüfteten Ort ca. 12h ruhen.
Wiederholen Sie den Vorgang, um tiefere Porenschichten zu erreichen. Nach 24–48h machen Sie eine Sicht- und Geruchsprobe. Ist ein muffiger Geruch wahrnehmbar, folgt ein weiterer Durchgang, bis kein Schimmelgeruch mehr nachkommt.
… Fäulnis & porentiefem Schimmelbefall?
Kratzen Sie weiche, mehlige Holzanteile vorsichtig aus und entfetten Sie die verbleibende Zone gründlich (Isopropanol, mind. 70-80 %). Mischen Sie ultradünnes Epoxidharz an und injizieren Sie es mit einer Spritze tief in die betroffene Porenschicht. Lassen Sie den Schaft mindestens 24–48h vollständig durchhärten.
Steht der Arbeitsaufwand nicht mehr in Relation zum Schaden am Schaft, etwa weil der mehr oder weniger gesamte Schaft später fast nur noch aus Epoxidharz-Flecken bestünde, tauschen Sie den Schaft gegen einen neuen aus; das Risiko, dass aufgrund der vielen „gekitteten“ Stellen der Schaft beim Schießen bricht, wäre zu groß.
… keinem Schimmelbefall?
Fahren Sie mit der Oberflächen- und Rissprüfung der Waffe fort.
Schaftholz-Struktur
Die Struktur des Schaftholzes ist relevant, weil Sie Ihnen mitteilt, ob das Holz noch verarbeitungsfähig und wiederverwendbar ist. Rissiges, trockenes oder wurmstichiges Holz ist nicht bloß ein optisches Problem. Es ist vor allem ein Sicherheitsrisiko, da der Schaft bei jedem Schuss einer enormen Belastung ausgesetzt ist. Insbesondere rund um Schrauben und Ösen verliert ausgetrocknetes und mürbes Holz seine Haltekraft. Schrauben und Ösen können Schussbelastung herausreißen oder der Schaft platzt an den Befestigungspunkten auf.
Überprüfung der Schaftholz-Struktur
Der IST-Zustand der Holzstruktur ist einerseits abhängig davon, wie der Schaft ab Werk gefertigt wurde und andererseits davon, wie der Besitzer der Waffe sie aufbewahrt. Zunächst das Offensichtliche: Sehen Sie nach, ob das Holz evtl. faserig ist, ob Teile fehlen oder ob es sich an Stellen leicht eindrücken lässt. Überprüfen Sie auch den Feuchtigkeitsgrad des Holzes mit einem geeigneten Messgerät: Ein Feuchtigkeitsgehalt von ca. 8-10 % ist erstrebenswert. Führen Sie keine mechanisch belastenden Arbeiten durch, wenn das Holz trocken bzw. spröde oder brüchig ist – es besteht das Risiko, zusätzliche Brüche oder Risse zu verursachen. Das Holz muss zuerst in einen behandelbaren Zustand gebracht werden.
Zum Vergleich, drei Gewehre vor ihrer Restauration mit unterschiedlichen Holzmustern, einmal mit Lack- und zweimal mit Ölfinish:
Für die spätere Weiterbearbeitung sind zudem folgende Holzstrukturen relevant:
Geradfaseriges Holz ist äußerst stabil, verzugsarm und nimmt Rückstoßkräfte optimal auf. Optisch ist es eher unauffällig, aber mechanisch der Belastungsstandard für Gebrauchswaffen. Die Fasern verlaufen allesamt parallel zur Laufachse.
Gemasertes bzw. gewölktes Holz sticht durch seine optisch hochgradige Ästhetik hervor, ist aber mechanisch empfindlicher, da die Fasern nicht durchgehend verlaufen.
Der Riegelwuchs bei der Schaftholz-Struktur beschreibt quer zur Faserrichtung verlaufende, wellenförmige Wellenlinien. Häufig kommt dies bei Ahorn oder edlem Nussbaumholz vor. Es erzeugt bei Lichteinfall einen 3D-Effekt. Bei richtiger Trocknung ist Holz mit Riegelwuchs sehr stabil, neigt bei schlechter Verarbeitung aber zu Schereffekten.
Poriges, grobfaseriges Holz weist oft eine geringe Materialdichte auf und ist vergleichsweise leichtgewichtig. Günstige Buchen- oder einfache Nadelholzschäfte seien hier beispielhaft angeführt. Da es durch seine weiten Poren Feuchtigkeit sehr leicht aufnimmt und rasch speichert, ist grobfaseriges Holz mechanisch weicher und neigt bei Belastung eher zum Splittern als dichteres Holz.
Für die Restaurierung von Gewehren gilt: Je wirbliger und poröser die Struktur des Schaftholzes ist, desto mehr Vorsicht ist beim Reinigen, Schleifen und Verkleben geboten, da Lösungsmittel und Klebstoffe ungleichmäßig einziehen.
Die Schaftholz-Struktur untersuchen
Schritt für Schritt
Schritt 1:
Kontrolle auf Trockenheit, Risse, Ausbruchstellen & Löcher
Fahren Sie mit den Fingern über das gesamte Holz und halten Sie Ausschau nach feinen Haarrissen, besonders am Systemansatz und am Pistolengriff. Prüfen Sie, ob das Holz stumpf, grau oder mehlig wirkt – das sind Indizien für extreme Austrocknung.
Entdecken Sie verdächtige Vertiefungen, fahren Sie vorsichtig mit einer feinen Nadel hinein: Zieht sich das Holz leicht ein oder bröckelt es, ist die Substanz im Inneren geschädigt.
Schritt 2:
Prüfung der Beschläge, Ösen & Schrauben
Wackeln Sie leicht an den Riemenbügelösen und prüfen Sie alle Schaftschrauben mit dem passenden Schraubendreher. Drehen die Schrauben durch, ist das Holzgewinde ausgerissen. Sitzen alle Schrauben und Ösen fest, ist keine Nacharbeit erforderlich.
Schritt 3:
Vorsichtiger Biege- & Belastungstest
Nehmen Sie den Schaft in beide Hände und üben Sie leichten, kontrollierten (!) Druck aus. Knackt oder knirscht das Holz, liegen verborgene Risse im Inneren vor, die vor dem Schleifen geleimt werden müssen.
Was tun, bei …
… ausgetrocknetem, sprödem, brüchigem Holz?
Tränken Sie die Holzfasern mit dünnflüssigem Öl/Harz und lassen Sie es über einige Tage bei Raumtemperatur einziehen. Sollte das Holz das Öl nicht aufnehmen können und „nachtrocknen“, wiederholen Sie den Vorgang mehrmals.
… herausgerissenen Gewindebohrungen?
Bohren Sie die Holzbohrung auf, dübeln oder harzen Sie sie aus und passen Sie sie neu ein. Bevor Sie diese mechanische Arbeit beginnen, sollte das Holz jedoch eine gesunde Grundfeuchtigkeit aufweisen und nicht „zu“ trocken sein. Auch wenn keine Bruchstellen oder Risse vorhanden sind, empfiehlt sich hier eine Vorbehandlung mit Schaftöl; nicht mit Lack, da dieser nicht in die Holzfasern eindringt, sondern sich nur oberflächlich ablagert.
… festem, intaktem Holz?
Direkt weiter zur Prüfung von Rissen & Brüchen im Schaft.
Schaftbeschichtung
Die Beschichtung eines Schaftes schützt das Schaftholz vor Feuchtigkeit, mechanischer Abnutzung und Schmutz, wobei zwischen Lackbeschichtungen (versiegeln oberflächlich) und Ölfinishes (dringen ins Holz ein) zu unterscheiden ist. Vor der Restauration ist zu eruieren, welche Beschichtung genau vorhanden ist – mit dem falschen Werkzeug in der weiteren Bearbeitung besteht die Gefahr, das Holz dauerhaft zu beschädigen. Auch die Wahl des falschen Lösemittels kann mehr Schaden anrichten als nützen. Flecken sind das geringere Problem; wer aber beispielsweise Schellack mit Aceton bearbeitet oder einen Ölschaft mit Lauge behandelt, zerstört die Patina und ein etwaiger Sammlerwert der Waffe ist dahin.
Analyse der Schaftbeschichtung
Ist das Schaftholz glatt und glänzend (lichtreflektierend), ist der Schaft mit Lackbeschichtet. Eine fühlbare Holzmaserung bei gleichmäßiger Farbgebung und Oberflächenstruktur deutet auf ein Ölfinish hin. Um beispielsweise Schimmel zu bekämpfen, der aus dem Inneren des Schaftes herrührt, muss zuerst die Lackbeschichtung abgetragen bzw. das Öl aus dem Holz gesogen werden, damit Reinigungsmittel überhaupt bis zum Pilzgeflecht gelangen und es abgetötet können. Ist das Schaftholz matt und rau, ist zumindest an einigen Stellen keine Lackbeschichtung (mehr) vorhanden (oder es handelt sich um ein Ölfinish).
Zum Vergleich eine Gegenüberstellung eines lichtreflektierenden Oberflächenlacks und eines matten Ölfinishes:
Bei regelmäßiger Verwendung nutzt sich die Beschichtung der Waffe an bestimmten Stellen schneller und stärker ab als an anderen; ein fleckiges Erscheinungsbild ist damit nicht unüblich. Dort, wo Sie die Waffe greifen (z. B. Pistolengriff), kommt sie vermehrt mit Handschweiß in Kontakt, der überaus aggressiv sein kann, wodurch die Schaftbeschichtung einer höheren Beanspruchung ausgesetzt ist als an anderen Stellen. Derart beanspruchte Stellen sind ein sicheres Eintrittsportal für Feuchtigkeit. Bei alten, häufig benutzten Waffen kommt es vor, dass stellenweise gar keine Beschichtung mehr übrig ist. Erkennen lässt sich dies an der deutlich fühlbaren Holzstruktur oder an einem fleckigen Erscheinungsbild: mal matt, mal glänzend.
Bei ungleichmäßig abgenutzten Schäften sollten Sie zunächst die Lackbeschichtung möglichst gleichmäßig abtragen, damit Sie zum Beginn der Schaftaufbereitung ein eine einheitliche Ausgangslage haben und am Ende auch wieder ein einheitliches Finish zu Wege bringen. Vor allem bei schimmelnden Holzschäften ist die vollständige Abtragung des Lacks bzw. das Entziehen des Schaftöls essenziell, da Sie Schimmelporen abtöten müssen. Diese sitzen gerne tief im Holz und haben sich ausgebreitet. Dort kommen Sie mit Ihren Reinigungsmitteln nur hin, wenn die Barrikade Lack oder Öl nicht mehr da ist.
Machen Sie zunächst einen Kratztest: Sie mit dem Fingernagel über das Holz. Spüren Sie eine glatte, künstliche Schicht über dem Holz, ist es Lack. Spüren Sie die Holzmaserung und die Poren, ist es Öl. Sie können auch an einer unauffälligen Stelle mit der Kante einer Münze kratzen. Lack splittert bzw. blättert ab oder hinterlässt einen hellen, mehligen Kratzer. Bei einem Ölfinish bleibt eine kleine Delle.
Alternativ bietet sich ein Aceton-Test an. Träufeln Sie ein paar Tropfen Isopropanol auf ein Wattestäbchen und reinigen Sie damit eine Teststelle am Schaft. Danach drücken Sie für ca. 15 Sekunden ein anderes Wattestäbchen mit Aceton auf dieselbe Stelle. Wird die Oberfläche klebrig, schmiert sie oder löst sie sich auf, ist es Lack. Verdunstet das Aceton nur und wirkt das Holz nur etwas matt oder leicht entfettet, ohne, dass sich etwas löst, ist es Öl.
Schritt 2:
NUR WENN ERFORDERLICH: Abtragung des Lacks & Entfetten
Müssen Sie an Ihrer Waffe aktiv gegen Schimmelbefall vorgehen, müssen Sie eine etwaige Lackbeschichtung zuerst gleichmäßig abtragen. Besonders schonende Wege sind das chemische Abbeizen oder das mechanische „Abrasieren“ mit feiner Stahlwolle und einem Lösemittel. Bei der chemischen Abbeizung quillt der Lack gelartig auf, ohne Holzsubstanz abzutragen. Fischhaut und Punzierungen bleiben vollständig erhalten. Mit Stahlwolle behalten Sie selbst volle Kontrolle. Es ist zwar ein wenig Materialabtragung gegeben, sie passt sich aber gleichmäßig den Konturen des Schafts an, solange Sie gleichmäßig an allen Seiten arbeiten. Sind Sie handwerklich geschickt, können Sie sich auch an einer Ziehklinge versuchen; aber Vorsicht: Einmal nicht aufgepasst, haben Sie schnell hässliche Kratzer im Schaft.
Bei Ölfinishes das tief in die Poren eindringt, sind andere Maßnahmen gefragt: Durch das Anhitzen des Schaftes schwitzt altes, eingezogenes Öl heraus an die Oberfläche. Dieses sollten Sie sofort mit in Aceton getränktem Küchenpapier abwischen. Aus Fischhäuten können Sie das Schwitzöl mit Aceton und einer Messingbürste vorsichtig ausbürsten (nicht zu fest aufdrücken).
Schritt 3:
Ruhen lassen & weitere Arbeitsschritte
Um das Holz nicht übermäßig zu beanspruchen, nachdem es vermutlich über Jahre keinerlei Behandlung erfahren hat, ist es empfehlenswert, dem organischen Material Zeit zu geben, sich an die Arbeit zu gewöhnen. Sie sollten ihm nicht alle erdenklichen Arbeitsschritte an einem halben Tag aufbürden. Ist der Lack abgetragen bzw. das Öl entzogen, lassen Sie den Schaft ein paar Tage bei Raumtemperatur liegen. Erst, wenn der Schaft eine gesunde Originalfeuchte hat und die Inhaltsstoffe der Hilfsmittel sich alle verflüchtigt haben, sollten Sie ihm weitere Belastung zumuten: Hier beginnen Sie beispielsweise mit der Verwendung von Isopropanol zur Abtötung von Schimmelsporen. Ist kein Schimmel vorhanden, können Sie den Schaft Ihr gewünschtes neues Finish verleihen.
Was tun, bei …
… fleckiger Schaftbeschichtung?
Versuchen Sie, die Beschichtung möglichst gleichmäßig abzutragen, damit auch das neue Finish am Ende ein einheitliches Gesamtbild ergibt.
Wenn Sie Öl durch Hitzeeinwirkung Herausschwitzen lassen müssen, nutzen Sie wenn möglich einen eigenen Raum, in dem die Hitzeeinwirkung auf den Schaft von allen Seiten gleichzeitig erfolgt. Arbeiten Sie an unterschiedlichen Stellen jeweils zeitversetzt, könnten Flecken entstehen, da gewisse Stellen durch mehr oder weniger Hitze unterschiedlich stark und oft beansprucht sind.
Bei fleckigen Lackbeschichtungen behandeln Sie zunächst, sofern möglich, nur die definitiv beschichteten, glänzenden Stellen (mit manuellen, nicht-chemischen Methoden einfacher). Ist der Lack abgetragen, empfiehlt sich die gemeinsame Behandlung aller Schaftbereiche; z. B. durch ein gleichmäßiges Abschleifen.
… schimmelndem, lackierten Schaft?
Bei lackierten, aber schimmelnden Schäften, bürsten Sie zunächst möglichst im Freien den Schimmel vom Schaft ab, um die Sporen während der Lackabtragung nicht in Ihren Wohnräumen zu verteilen.
Anschließend tragen Sie mit einer der zuvor beschriebenen Methoden den noch vorhandenen Lack vollständig ab und bereiten den Schaft dann einheitlich vor. Ist der Lack ab und die Holzfasern liegen frei, verwenden Sie Isopropanol (mind. 70–80 %), um die Schimmelsporen abzutöten. Lassen Sie das Isopropanol einige Stunden einwirken und machen Sie einen Geruchstest: Riecht der Schaft noch muffig, wiederholen Sie den Vorgang sooft, bis kein Schimmelgeruch mehr durch das Holz dringt.
Nach dem letzten Durchgang muss der Alkohol sich vollständig verflüchtig haben. Ist der Schaft nun biologisch rein und weist eine gesunde organische Restfeuchte auf, darf das neue Finish an bzw. in den Schaft.
… intaktem Öl- oder Lackfinish?
Ist die Schaftbeschichtung an allen Stellen gleichmäßig vorhanden und das Holz schimmelt nicht, widmen Sie sich ruhigen Gewissens der gängigen Reinigungsroutine, wie sie auch sonst bei diesem Schaft angewandt wurde; oder dem nächsten Arbeitsschritt in Ihrem Restaurationsvorhaben.
Der Abgang eines Geschosses beschreibt den Vorgang, in dem ein Geschoss den Lauf der Waffe an der Mündung verlässt.
Das Abgangsmoment beschreibt genau jene Zeitspanne, von der Geschossspitze, die den Lauf zuerst verlässt, bis zum Geschossboden, der als letztes aus dem Lauf austritt.
Die Abgangsballistik beschäftigt sich mit den dabei entstehenden physikalischen Ereignissen an der Laufmündung und der unmittelbaren Umgebung; beispielsweise Luftverwirbelungen hinter dem Geschoss, die Drehung und etwaige weitere Bewegungsausführungen des Projektils.
Mucken
Das Mucken bezeichnet eine ruckartige Bewegung des Handgelenks beim Schießen. Konkret ist es ein Einknicken des Handgelenks von seiner IST-Position nach unten und soll den Hochschlag der Waffe kompensieren. Es tritt vor allem bei Schützen und Schützinnen auf, die noch gar keine oder sehr wenig Schießerfahrung gesammelt haben oder nach langer Zeit auf ein neues (stärkeres) Waffenmodell umsteigen und den Rückstoß noch nicht einschätzen können.
Das Mucken ist, vereinfacht ausgedrückt, die körperliche Reaktion der geistigen (unterbewussten) Angst vor dem Schuss. Ausgelöst wird es durch das limbische System des Gehirns; dieses steuert jene Aspekte unserer Körpersprache, die wir selbst nicht willentlich kontrollieren, steuern oder beeinflussen können. Beispielsweise das Schwitzen, wenn uns warm ist, Gänsehaut oder Zittern, wenn uns kalt ist oder auch das Blinzeln, wenn wir uns erschrecken.
Da das Mucken nicht auf mangelnde Muskelkraft zurückzuführen ist, sondern auf eine völlig natürliche und normale Gehirnfunktion, lässt sich dieser Schützenfehler auch nicht durch reine Muskelkraft unterbinden. Gute Schießtrainer haben aber einige pädagogische Tricks auf Lager, die Ihnen helfen, das Mucken über kurz oder lang in den Griff zu bekommen.
Kaliber
Das Kaliber einer Waffe bzw. einer Munition benennt zwei Dinge: den Außendurchmesser des Geschosses und den Innendurchmesser des Laufes. Das Kaliber 9 mm (im Fachjargon 9×19) hat einen Geschossdurchmesser von 9 mm und eine Hülsenlänge von 19 mm.
Im Bezug speziell auf Flinten gibt das Kaliber jene Anzahl an Bleikugeln an, die aus einem englischen Pfund Blei gegossen werden können. Das Kaliber 12/70 bedeutet, dass 12 Kugeln gegossen werden können. Die logische Konsequenz: Je höher die Zahl, desto kleiner sind die Kugeln, denn je kleiner die Kugeln, desto mehr davon passen in die Schrotpatrone.